En
قطر گیج سیم یکی از آن اندازهگیریهایی است که در برگه مشخصات ساده به نظر میرسد و سپس باعث ایجاد استدلال در کف کارخانه میشود. عدد گیج چاپ شده روی قرقره، برنامه نقشه کشی یا برگه داده ترمینال به ندرت اندازه واقعی را بر حسب میلی متر یا اینچ به شما می گوید. این راهنما نقاط را به هم وصل می کند: AWG واقعاً به چه معناست، چگونه قطر از یک پله گیج به مرحله بعدی تغییر می کند، جایی که استاندارد دیگر مفید نیست، و چگونه سازندگان کابل این قطر را از میله مسی تا هادی نهایی تحت کنترل نگه می دارند.
آنچه که قطر گیج سیم واقعاً اندازه گیری می کند
گیج یک استاندارد است. قطر یک واقعیت فیزیکی است. سیستم سیم سنج آمریکایی که معمولاً به AWG کوتاه می شود، قطر سیم های گرد، جامد، غیر آهنی و رسانای الکتریکی را مشخص می کند. وقتی کسی در مورد "قطر گیج سیم" می پرسد، معمولاً اندازه فیزیکی پشت یک عدد گیج خاص را می خواهد که در اینچ یا میلی متر بیان شود.
اولین چیزی که باید روشن شود این است که منظور شما کدام قطر است. هادی جامد یک قطر دارد. یک هادی رشته دار دارای دو است: قطر هر رشته مجزا و قطر کلی بسته نرم افزاری تکمیل شده. یک سیم عایق سومی را اضافه می کند: قطر خارجی محصول نهایی، از جمله عایق، محافظ و ژاکت. این مقادیر می توانند چندین میلی متر متفاوت باشند حتی زمانی که عدد سنج ثابت بماند.
در خرید و تولید، این تمایز مهم است. یک هادی لخت 22 AWG و یک سیم تمام شده 22 AWG قابل تعویض نیستند. یکی بعد مسی است. دیگری کابلی است که باید به یک ترمینال، یک مجرا، یا یک حفره اتصال متصل شود.
چگونه اعداد AWG به قطر تبدیل می شوند
AWG در مقیاس لگاریتمی کار می کند. هر مرحله از سه عدد گیج تقریباً سطح مقطع را نصف می کند و هر مرحله از شش عدد گیج تقریباً قطر را نصف می کند. حرکت از یک عدد بزرگتر به یک عدد کوچکتر به معنای سیم ضخیم تر است: 14 AWG بزرگتر از 18 AWG است و 4/0 AWG بسیار بزرگتر از هر دو است.
این سیستم دارای دو نقطه لنگر است. 36 AWG به عنوان 0.005 اینچ و 0000 AWG به عنوان 0.4600 اینچ تعریف می شود. بین آنها، نسبت بین اندازه های متوالی حدود 1.1229 قطر و حدود 1.261 در مساحت است. رابطه را می توان به صورت زیر نوشت:
قطر بر حسب اینچ = 0.005 × 92 (36 - AWG) / 39
هنگامی که یک قطر دارید، مساحت از فرمول دایره پیروی می کند. به همین دلیل است که نمودار مرجع یکسان میتواند قطر، مساحت میلیمتری دایرهای و مقاومت در واحد طول را نشان دهد - آنها سه نمای از یک هندسه هستند.
| AWG | قطر (میلی متر) | قطر (در) | استفاده معمولی |
|---|---|---|---|
| 0000 | 11.684 | 0.4600 | فیدرهای برقی بزرگ |
| 2 | 6.544 | 0.2576 | کابل ورودی سرویس |
| 6 | 4.115 | 0.1620 | محدوده ها و فیدرها |
| 10 | 2.588 | 0.1019 | مدارهای 30 A |
| 12 | 2.053 | 0.0808 | مدارهای انشعاب 20 A |
| 14 | 1.628 | 0.0641 | مدارهای روشنایی 15 A |
| 18 | 1.024 | 0.0403 | سیم کنترل و ثابت |
| 22 | 0.6438 | 0.0253 | الکترونیک و سیگنال |
| 28 | 0.3200 | 0.0126 | داده های جریان کم |
| 36 | 0.1270 | 0.0050 | ابزار دقیق |
چرا قطر بیشتر از برچسب گیج اهمیت دارد؟
اگر قطر واقعی آنها در انتهای مخالف نوار تحمل قرار گیرد، دو سیم می توانند یک عدد گیج مشابه داشته باشند و همچنان رفتار متفاوتی داشته باشند. مقاومت با کاهش قطر افزایش می یابد، زیرا مقاومت با سطح مقطع نسبت معکوس دارد. رسانایی که کمی کمتر از اندازه است، گرمتر کار می کند، ولتاژ بیشتری کاهش می دهد و انرژی بیشتری را در طولانی مدت مصرف می کند.
قطر نیز تناسب را کنترل می کند. ترمینال های چین دار، کانکتورهای جابجایی عایق، کابل ها و مجراها همگی در محدوده اندازه خاصی طراحی شده اند. سیمی که اسماً 12 AWG است اما اندازه آن به 13 AWG نزدیکتر است ممکن است آزمایش کشش را پشت سر بگذارد و باز هم در بازرسی ابعادی شکست بخورد.
برای سازنده کابل، مشکل در پایین دست ادامه دارد. قالب اکستروژن که عایق را تشکیل می دهد باید با قطر واقعی هادی مطابقت داده شود، نه با گیج اسمی. اگر هادی کمتر از اندازه برسد، دیواره عایق ضخیم تر از حد مشخص می شود. اگر بیش از اندازه برسد، دیوار نازک می شود. در هر صورت، کابل تمام شده ممکن است خارج از حد تحمل خودش باشد.
سیم رشته ای: همان گیج، قطر متفاوت
هادی های رشته ای تصویر را پیچیده می کنند زیرا هم قطر رشته و هم قطر کلی دارند. یک هادی رشته ای 12 AWG ممکن است از 19 رشته گیج کوچکتر یا 7 رشته یک گیج بزرگتر استفاده کند و هر دو ساختار را می توان 12 AWG نامید. قطر کلی بسته نهایی بزرگتر از یک هادی جامد از همان سنج است، در حالی که مساحت کل مس نزدیک به مقدار اسمی است.
نوع ساخت و ساز نیز مهم است. هادی های دسته ای شل و انعطاف پذیر هستند. هادی های رشته ای متحدالمرکز نظم بیشتری دارند. هادی های متراکم و فشرده پس از رشته کردن به منظور کاهش قطر کلی و ایجاد سطح صاف تر، نورد یا کشیده می شوند. به همین دلیل است که دو کابل با برچسب گیج یکسان می توانند قطرهای خارجی متفاوتی داشته باشند.
نحوه اندازه گیری قطر گیج سیم به طور دقیق
برای یک هادی جامد لخت، یک میکرومتر مدرج هنوز هم ساده ترین ابزار است. عایق را با دقت جدا کنید، هر سوراخ یا سوراخی را بردارید و در سه نقطه در طول هادی اندازه بگیرید. سیم را بین اندازه گیری ها بچرخانید تا بیضی شکل بگیرد. میانگین را بگیرید و آن را با نمودار سنج مقایسه کنید نه اینکه به یک قرائت اعتماد کنید.
برای سیمهای ریز زیر تقریباً 30 AWG، یک میکرومتر دستی میتواند هادی را خرد کند یا متناقض بخواند. مقایسه کننده نوری یا قطر سنج لیزری بدون تماس انتخاب بهتری است. گیجهای لیزری روی سیم متحرک نیز کار میکنند که آنها را برای نظارت درون خطی در طول کشیدن، بازپخت و اکستروژن مفید میسازد.
دما و تنش بیش از آنچه اکثر مردم انتظار دارند اهمیت دارند. مس با گرما منبسط می شود و یک سیم تحت کشش ممکن است کمی کوچکتر از حالت استراحت باشد. برای بازرسی ورودی، اجازه دهید نمونه در دمای اتاق تثبیت شود و آن را در حالت آرام اندازه گیری کنید.
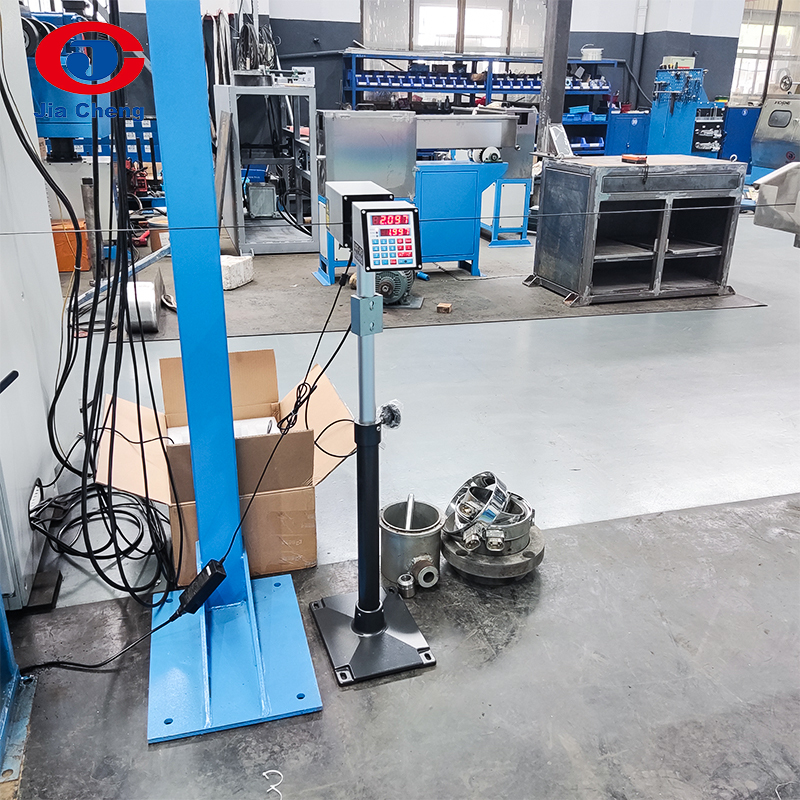 قطر سنج LGD-25 برای اندازه گیری سیم و کابل برای بررسی قطر سیم و کابل پس از مراحل کشش، با محدوده 0.100-25.000 میلی متر مفید است. مشاهده محصول →
جایی که قطر ایجاد می شود: از راد تا گیج نهایی
قطر گیج سیم توسط یک دستگاه تنظیم نمی شود. این نتیجه یک دنباله است که با میله مسی یا آلومینیومی شروع می شود و با یک هادی تمام شده به پایان می رسد. ماشین های شکست میله میله های 8 میلی متری را در چند پاس به حدود 3 یا 4 میلی متر پایین می آورند. ماشینهای کشش متوسط و ریز کاهش را از طریق قالبهای به تدریج کوچکتر ادامه میدهند و یک آنیلر خطی شکلپذیری را که کار سرد از بین میبرد، بازیابی میکند.
هر قالب قطر را تغییر می دهد، بنابراین سایش قالب، کیفیت روان کننده و سرعت کاپستن همگی در اندازه گیری نهایی نمایان می شوند. یک قالب فرسوده یک هادی بزرگ تولید می کند. یک کلاهک لغزنده یا یک بازپخت ناپایدار می تواند تغییر قطر در طول قرقره ایجاد کند که تشخیص آن بسیار سخت تر از یک نقطه خارج از تحمل است.
پس از کشیدن، رشته و دسته بندی، قطر کلی دسته هادی را تعیین می کند. سپس اکستروژن لایه های عایق و ژاکت را در اطراف آن بسته اضافه می کند. در هر مرحله، قطر قبلی نقطه شروع فرآیند بعدی می شود، به همین دلیل است که یک خطای کوچک در اوایل خط به جای ناپدید شدن، تمایل به رشد دارد. الف میله مسی به خط تولید سیم تمام شده دقیقا به همین دلیل به صورت یک زنجیره پیوسته طراحی شده است.
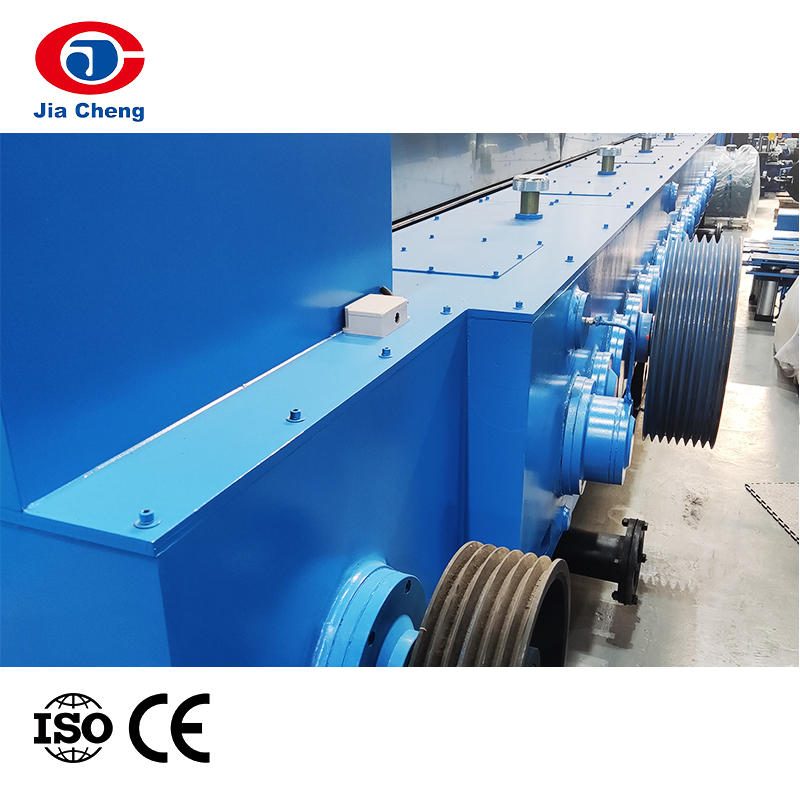 دستگاه شکست میله مسی LHT450 برای خطوط سیم کشی میله مسی را از 8 میلیمتر به 1.2 تا 4.0 میلیمتر در یک خط پیوسته با بازپخت و جمعآوری دو بابین میکشد. مشاهده محصول →
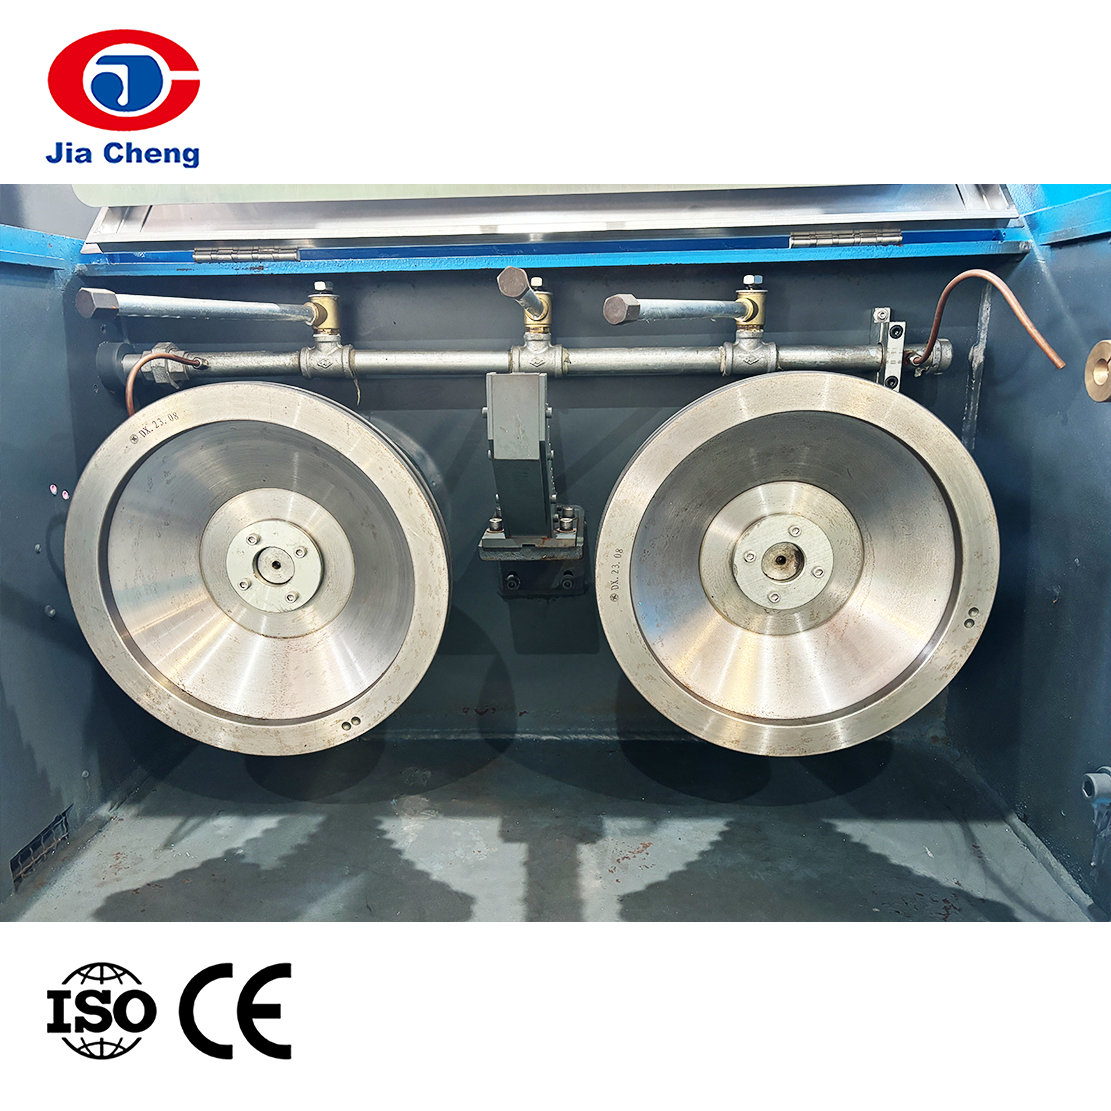 دستگاه کشش سیم ریز با آنیلر داخلی برای سیم مسی طراحی و بازپخت در یک خط برای سیم مسی، پشتیبانی از دو سیم و سرعت تا 1800 متر در دقیقه را ترکیب می کند. مشاهده محصول →
اگر در حال مقایسه تجهیزات طراحی هستید، راهنمای عملی ما در مورد نحوه انتخاب دستگاه کشش سیم مسی سوالاتی را که بیشترین اهمیت را دارند بررسی می کند: اندازه میله ورودی، محدوده گیج تمام شده، تعداد سیم ها، الزامات آنیلینگ، و تحملی که فرآیند پایین دستی می تواند بپذیرد.
اشتباهات رایج هنگام خواندن نمودار اندازه گیری سیم
- گیج کننده قطر هادی با قطر کلی کابل. مقدار نمودار معمولاً به فلز اشاره دارد، نه سیم تمام شده.
- سیستم های اختلاط سنج. AWG، SWG و گیجهای متریک از مقیاسهای متفاوتی استفاده میکنند و همین عدد میتواند به معنای اندازههای بسیار متفاوت باشد.
- اعمال مقادیر هادی جامد به سیم رشته ای. دسته رشته معمولاً کمی بزرگتر از قطر جامد معادل است.
- خیلی زود گرد کردن تبدیل از اینچ به میلی متر و سپس گرد کردن می تواند یک هادی مرزی را از تحمل خارج کند.
- نادیده گرفتن نوار تحمل قطر اسمی یک هدف است نه تضمین. محدوده قابل قبول چیزی است که در واقع مهم است.
یک چک لیست کوتاه قبل از تعیین یا سفارش
- تصمیم بگیرید که آیا به قطر هادی، قطر رشته یا قطر کابل نهایی نیاز دارید.
- سیستم گیج و واحدهای مورد استفاده توسط تامین کننده یا استاندارد خود را تأیید کنید.
- محدوده تلورانس را بررسی کنید، نه فقط مقدار اسمی.
- برای سیم های رشته ای، به تعداد رشته ها، گیج رشته ها و نوع ساخت توجه کنید.
- بررسی کنید که قطر مشخص شده با ترمینال، مجرا یا رابطی که قصد استفاده از آن را دارید مطابقت دارد.
- برای دورههای تولید، نحوه اندازهگیری قطر و تعداد دفعات ثبت آن را تأیید کنید.
قطر گیج سیم در نهایت یک متغیر تولیدی است، نه فقط یک عدد مرجع. نمودار هدف را به شما نشان می دهد، اما ترسیم می میرد، تنظیمات بازپخت، پیکربندی رشته و ابزار اکستروژن تصمیم می گیرند که آیا سیم واقعاً روی آن هدف فرود آید یا خیر. در جیاچنگ، ما سالها صرف ساخت تجهیزات برای هر مرحله از آن زنجیره شدهایم، از خرابی میلهها و کشیدن خوب تا بازپخت، رشته، اکستروژن و آزمایش. اگر در حال حل مشکل قطر در خط خود هستید، خوشحالیم که در مورد این روند با شما صحبت کرده و به شما کمک می کنیم نقطه شروع مناسب را پیدا کنید.