En
مهمترین داستان کابل کشی فشار ضعیف در سال گذشته، سرعت نیست. این در مورد اتفاقاتی است که هنگام سوختن، تغذیه یا آزمایش یک کابل رخ می دهد. UL هشدار داده است که برخی از کابل های رده 5e الزامات اشتعال پذیری استاندارد ایمنی خود را برآورده نمی کند و ممکن است خطر آتش سوزی را افزایش دهد. انجمن کابل و اتصالات ارتباطی ویدئویی از تست سوختگی یک کابل تقلبی منتشر کرده است که نتایج آن چشمگیر است. برای تولیدکنندگان کابل، این فقط یک خبر نیست. این یک سیگنال مستقیم است که کنترل مواد و کیفیت تولید اکنون بخشی از انطباق است.
چرا استانداردهای کابل کشی ولتاژ پایین همچنان سفت می شوند؟
نتیجه گیری اول: استانداردهای کابل کشی ولتاژ پایین سخت تر می شوند و فشار ناشی از الزامات ایمنی و تحویل برق است، نه تنها از پهنای باند.
UL 444 معیار ایمنی در برابر آتش را برای کابل ارتباطات تعیین می کند. کابل هایی که شرایط اشتعال پذیری آن را برآورده نمی کنند می توانند خطر انتشار آتش را در فضاهای پلنوم و رایزر افزایش دهند. TIA-568.2-D و ISO/IEC 11801 پارامترهای عملکرد الکتریکی مانند تلفات درج، تلفات برگشتی و NEXT را تعریف می کنند. این پارامترها از انتقال داده با سرعت بالا محافظت می کنند، اما انحرافات تولید را نیز آشکار می کنند.
IEEE 802.3bt که معمولاً به عنوان PoE شناخته می شود، اجازه می دهد تا 90 وات در هر پورت. جریان پایدار در آن سطح دمای هادی را افزایش می دهد. این بدان معناست که تولیدکنندگان کابل باید به چیزی بیش از یکپارچگی سیگنال فکر کنند. آنها همچنین باید تولید گرما را از طریق مقاومت هادی و رفتار حرارتی عایق مدیریت کنند. برای مثال، بازپخت ضعیف، مقاومت DC را افزایش میدهد که به نوبه خود گرمای بیشتری را در مدار PoE تولید میکند.
NFPA 70 و IEC 60332-1 آزمایش های انتشار شعله و گسترش شعله عمودی را اضافه می کنند. برای کارخانه ها، نتیجه عملی انتخاب مواد یکنواخت و تولید کنترل شده است. یک دسته از ترکیب ژاکتی که از همان درجه سوختگی برخوردار نیست، می تواند فراخوانی پرهزینه ای ایجاد کند.
| استاندارد | آنچه را مشخص می کند | تاثیر عملی بر تولید |
|---|---|---|
| UL 444 | ایمنی در برابر آتش و قابلیت اشتعال برای کابل ارتباطات | ترکیبات عایق و ژاکت باید آزمایش سوختگی را پشت سر بگذارند. کنترل دسته ای مواد حیاتی است |
| TIA-568.2-D | الزامات عملکرد برای کابل های مسی جفت پیچ خورده | هندسه جفت و پایداری پیچش ضروری است. ماشین آلات سرگردان باید کشش ثابتی را حفظ کنند |
| ISO/IEC 11801 | استانداردهای کابل کشی عمومی برای اماکن مشتری | عملکرد الکتریکی در محدوده فرکانس؛ کیفیت بازپخت و رشتهبندی بر نتایج تأثیر میگذارد |
| IEEE 802.3bt | ارائه توان PoE تا 90 وات در هر پورت | افزایش دمای کابل باید مدیریت شود. انتخاب هادی و عایق برای جریان پایدار مهم است |
آنچه طرف سازنده باید کنترل کند
بخش آسان انطباق، خواندن استاندارد است. بخش سخت تولید صدها کیلومتر کابل است که همه با آن مطابقت دارند. سه مرحله تولید تعیین می کند که آیا کابل ولتاژ پایین عبور می کند یا خیر.
آماده سازی هادی
کیفیت هادی با میله شروع می شود. میله مسی بدون اکسیژن، که به قطر صحیح کشیده شده است، پایه است. اگر کشش کششی ناپایدار باشد، تحمل قطر تغییر می کند. اگر بازپخت ناقص باشد، مقاومت افزایش می یابد. هر دو مشکل در تست نهایی کابل ظاهر می شوند، اما آنها زودتر در خط ایجاد می شوند. برای کابل ولتاژ پایین، مقاومت رسانا مستقیماً به میزان گرمایی که کابل در سرویس تولید می کند، بستگی دارد.
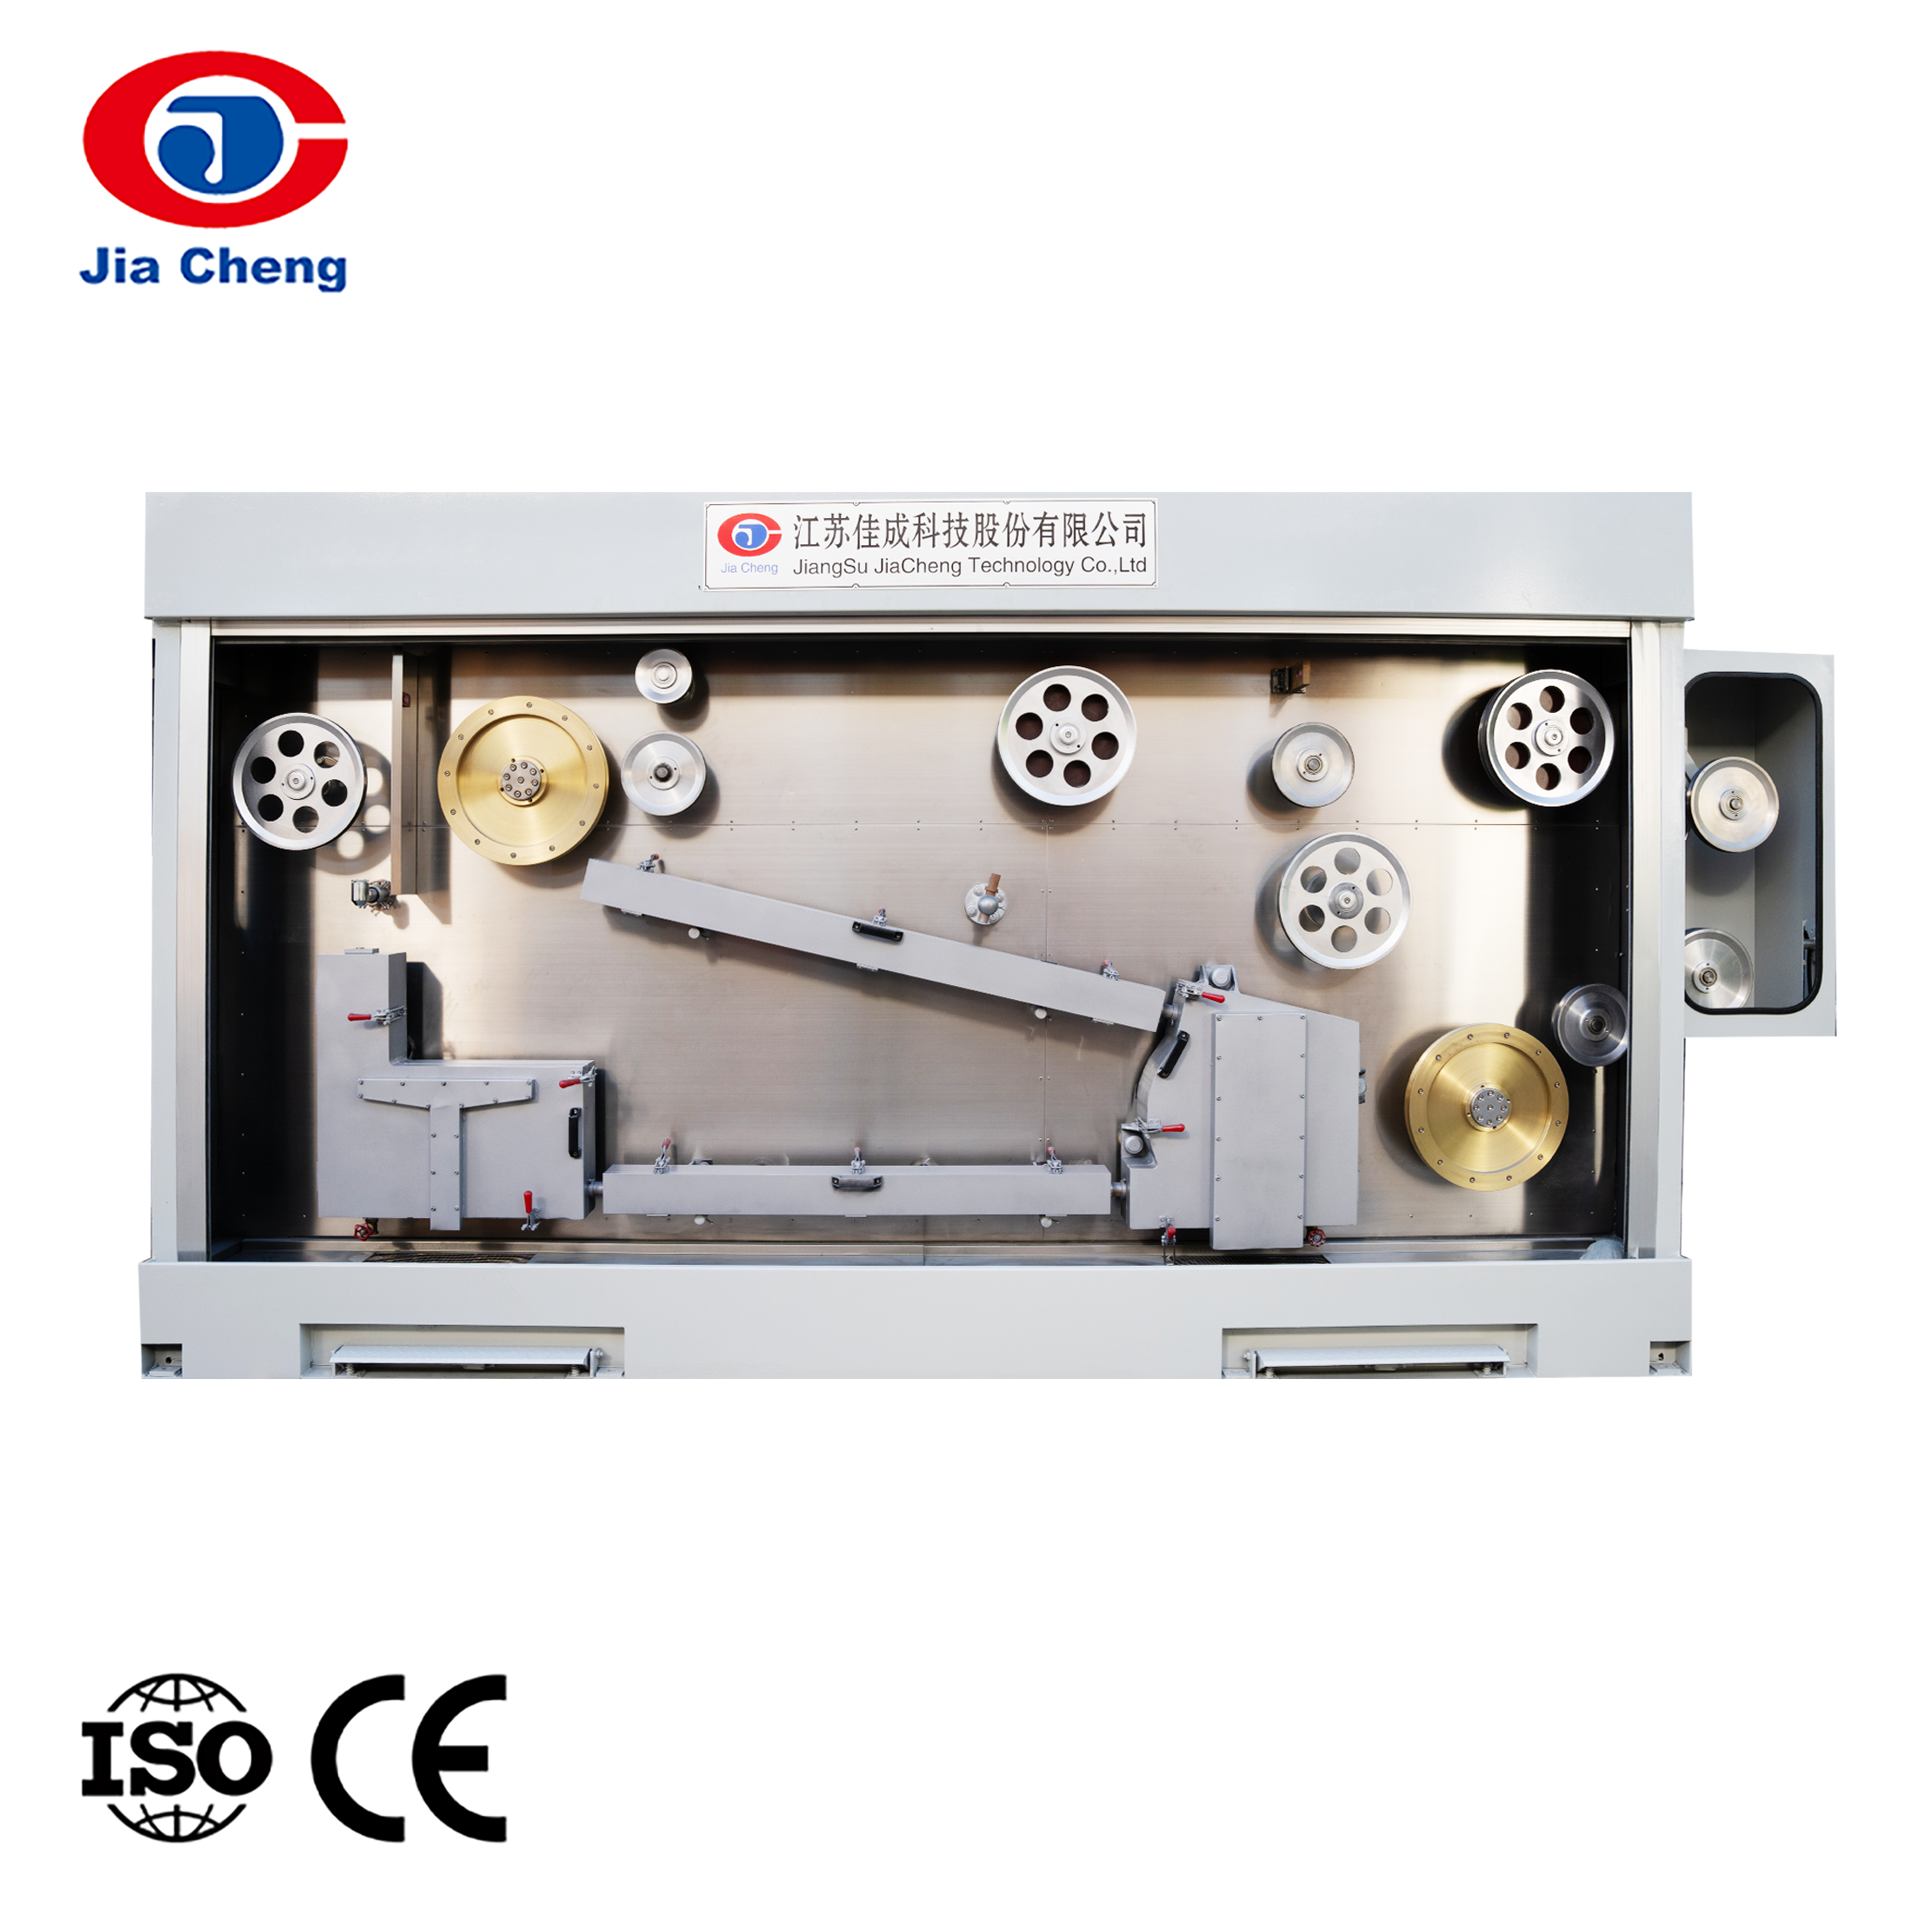
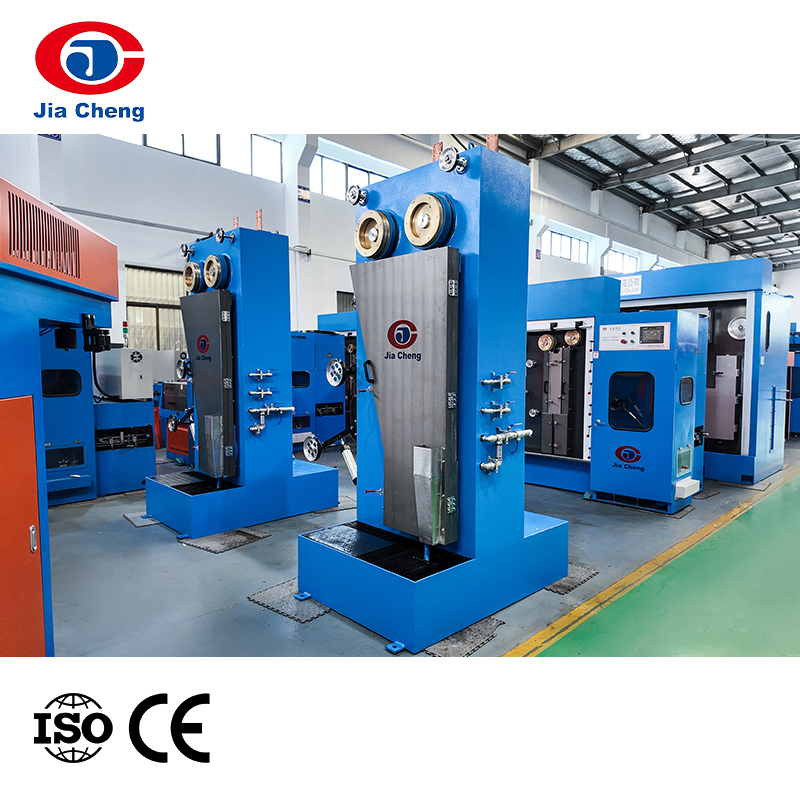 ماشین آنیل آنلاین برای خطوط کشش سیم مسی این دستگاه پس از کشیدن هادی مسی را به صورت خطی بازپخت می کند و مقاومت را بدون مرحله جداگانه کنترل می کند. این با زمینه حفظ کیفیت هادی برای کابل های ولتاژ پایین مطابقت دارد. مشاهده محصول →
یک دستگاه آنیل آنلاین با اعمال گرما بلافاصله پس از کشیدن، زمانی که مس بیشترین کارایی را دارد، مقاومت هادی را ثابت نگه می دارد. این از یک مرحله مدیریت جداگانه جلوگیری می کند و روند را مستمر نگه می دارد.
جفت پیچ و تاب و رشته
کابل جفت پیچ خورده به هندسه جفت بستگی دارد. جفتی که خیلی شل پیچ خورده یا با طول خواب متفاوت باشد، در مرحله بعدی شکست می خورد و اندازه گیری تلفات برمی گردد. دستگاه همچنین بر میزان فشرده بودن بسته نرم افزاری تأثیر می گذارد که برای قطر نهایی کابل مهم است.
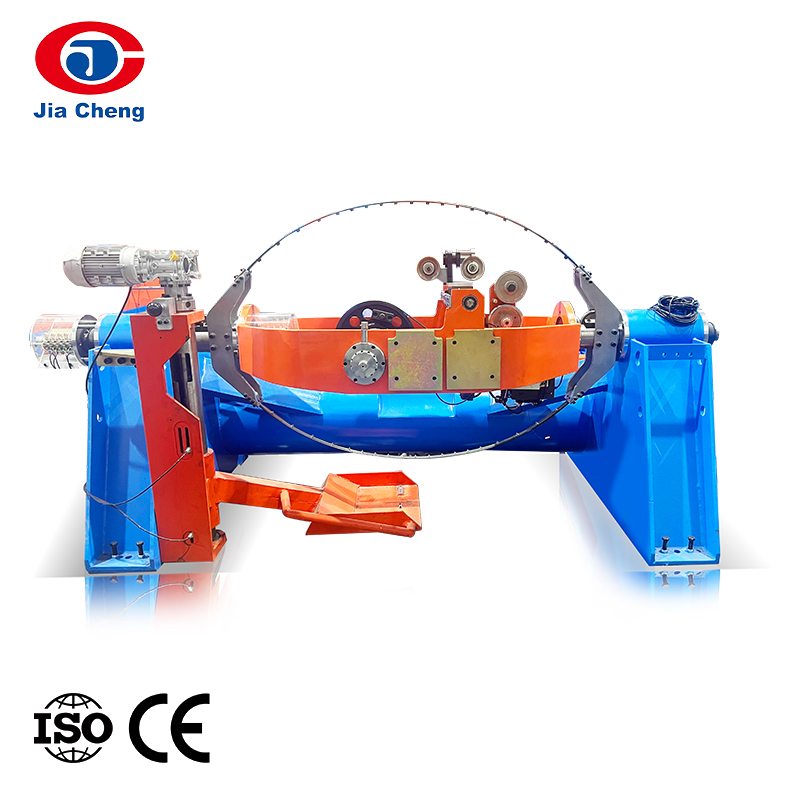
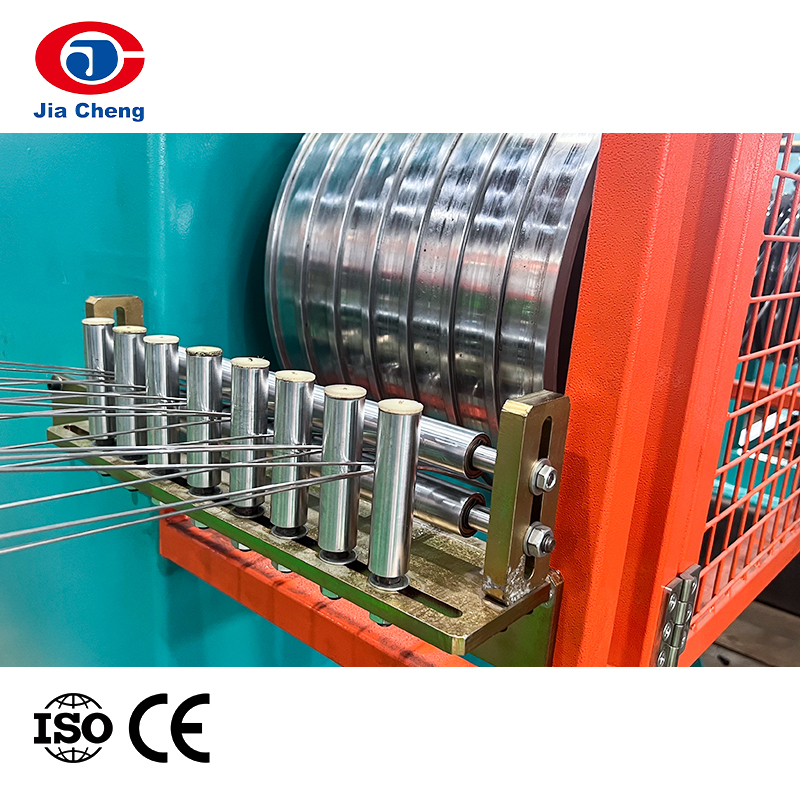 دستگاه جمع کننده دو پیچ برای کابل های جفت پیچ خورده این چند سیم را با کشش و طول لایه کنترل شده دسته بندی می کند و هندسه جفت ثابت را تضمین می کند. این به دستیابی به NEXT پایدار و تلفات برگشتی برای تولید کابل جفت پیچ خورده کمک می کند. مشاهده محصول →
یک دستگاه دستهبندی دوتایی هم کشش و هم طول لایهگذاری را کنترل میکند، که تعیین میکند هندسه جفت در کل دوره تولید چقدر سازگار است.
اکستروژن عایق
اکستروژن عایق جایی است که مشخصات الکتریکی نهایی می شود. تمرکز، قطر و ضخامت دیواره همگی بر امپدانس و ظرفیت خازنی تأثیر می گذارند. کابل های ولتاژ پایین برای مصارف ساختمانی و صنعتی اغلب به یک هسته عایق و یک ژاکت نیاز دارند، بنابراین مرحله اکستروژن باید دو نوع ترکیب را به طور مداوم انجام دهد.
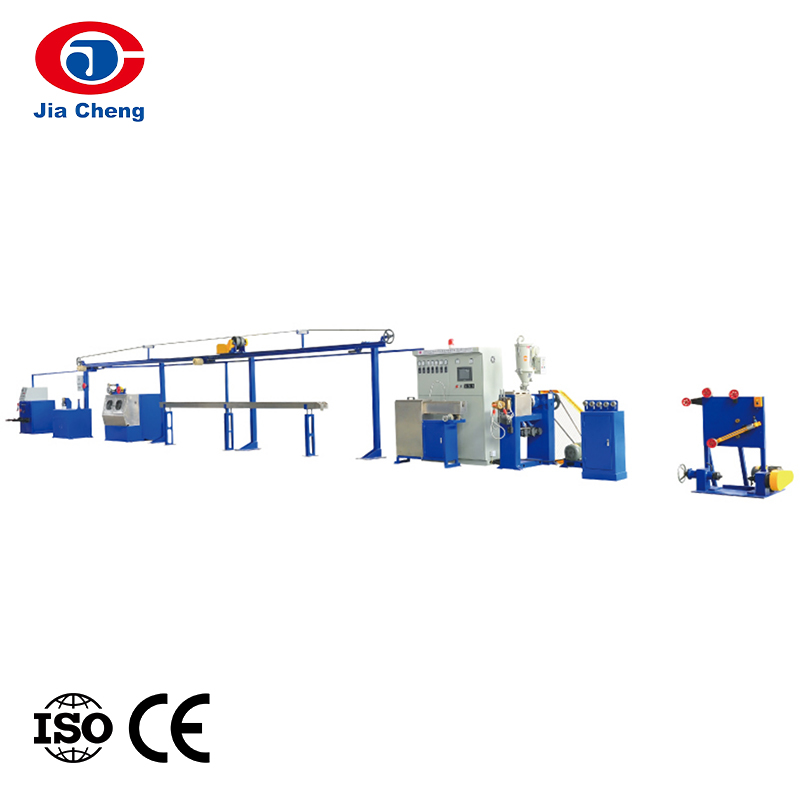
 خط تولید عایق سیم با سرعت بالا برای هسته و ژاکت این خط عایق را با سرعت پیچ و کنترل دما دقیق اکسترود می کند و ضخامت و تمرکز یکنواختی را ایجاد می کند. از ترکیبات هسته و پوشش برای کابل های ولتاژ پایین پشتیبانی می کند. مشاهده محصول →
یک خط تولید عایق سیم با سرعت بالا با سرعت پیچ محکم و کنترل دما، یکنواختی اکستروژن را که استانداردها فرض میکنند، میدهد.
تست کردن
تست کردن is the third pillar. Cable testing equipment, including resistance bridges and high-voltage withstand testers, confirms whether the cable meets the published limits. Without in-house testing, a factory cannot know whether a production run is compliant before it ships.
چگونه انتخاب تجهیزات بر انطباق کابل ولتاژ پایین تأثیر می گذارد
تصمیمات تجهیزات اغلب به عنوان تصمیمات هزینه تلقی می شوند، اما آنها واقعاً تصمیمات انطباق هستند. کابلی که در تست شعله یا تست عملکرد الکتریکی ناموفق باشد قابل فروش نیست. کمترین هزینه اولیه تجهیزات می تواند به سرعت به بالاترین هزینه رد دسته تبدیل شود.
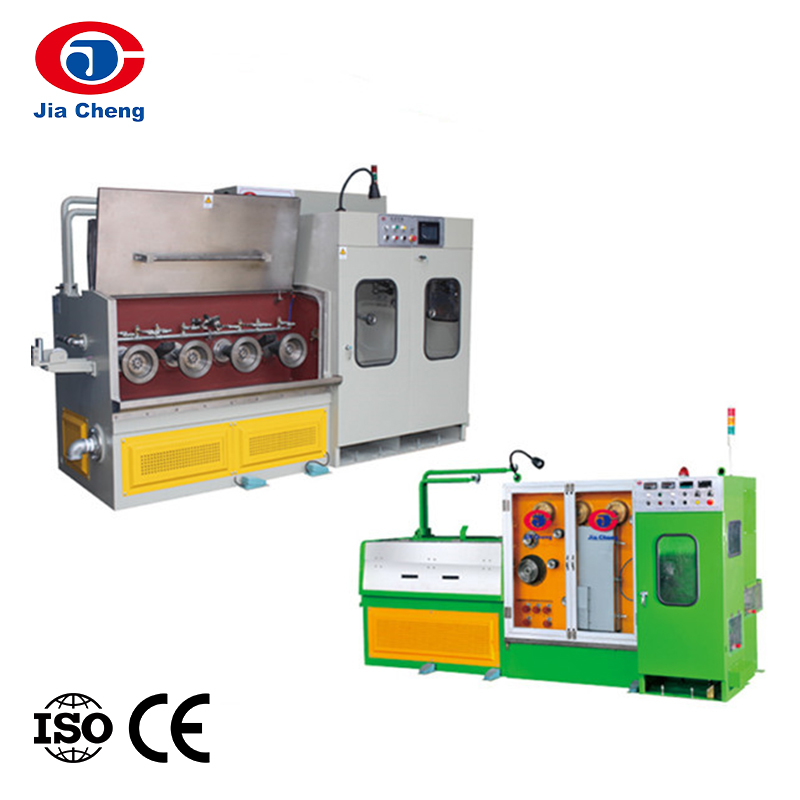
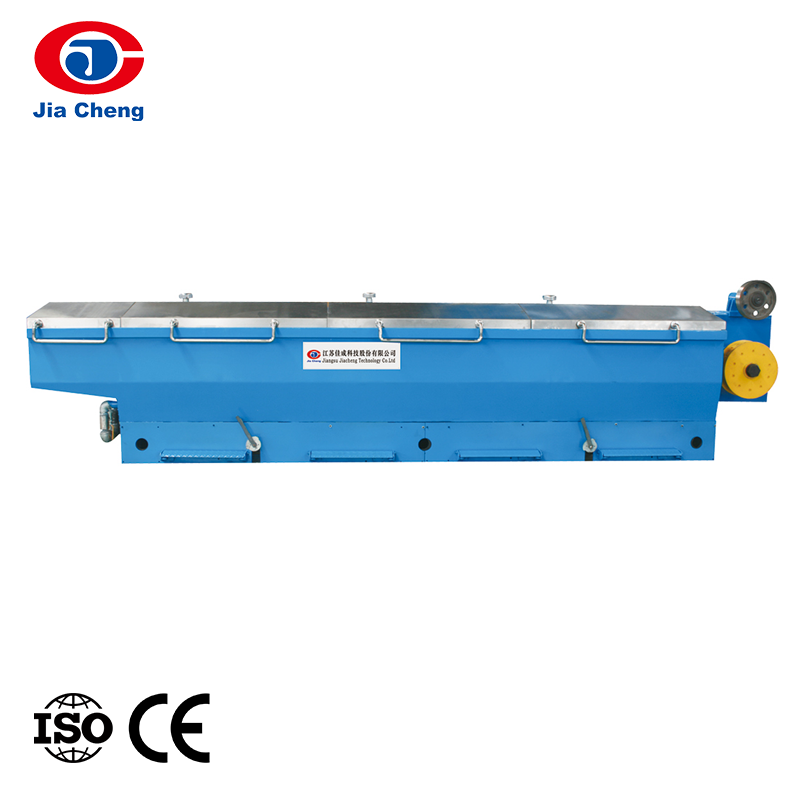
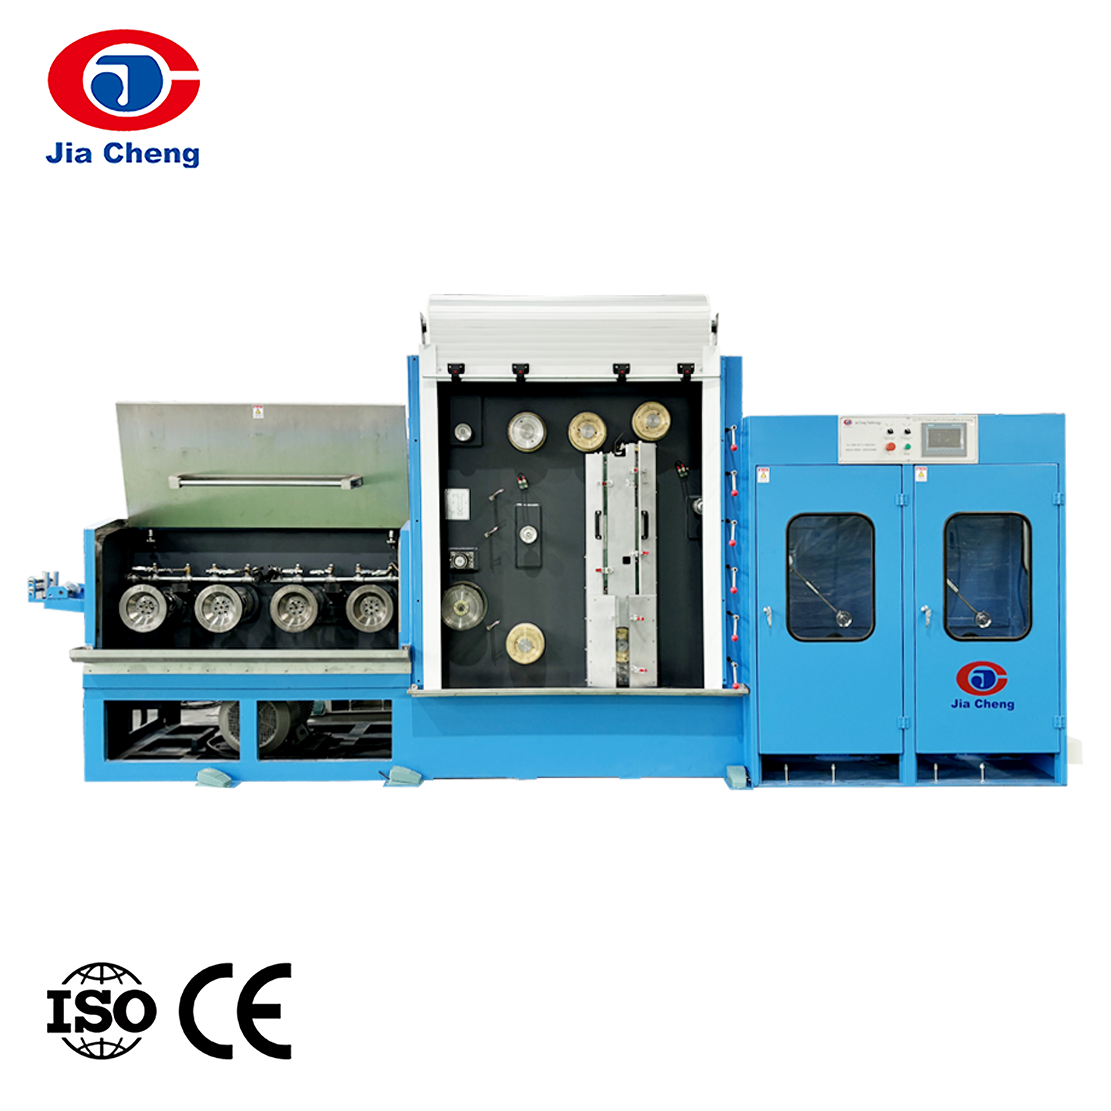
هنگامی که یک کارخانه کابل، ماشین سیم کشی را انتخاب می کند، این انتخاب بر هر مرحله پایین دستی تأثیر می گذارد. یک راهنما در نحوه انتخاب دستگاه کشش سیم مسی کیفیت میله، محدوده اندازه قالب، ظرفیت خنک کننده و کنترل کشش را پوشش می دهد که هر کدام تأثیر قابل اندازه گیری بر روی کابل تمام شده دارند.
منطق مشابهی در مورد رشته و اکستروژن صدق می کند. ماشینی با کنترل تنش ضعیف مواد را هدر می دهد، جفت هایی با هندسه ناسازگار ایجاد می کند و کابلی تولید می کند که نمی تواند محدودیت های TIA-568 را برآورده کند. ماشینی با پنجرههای فرآیند خوب برعکس عمل میکند: ضایعات را کاهش میدهد، بازده پاس اول را بهبود میبخشد و انطباق را تکرارپذیر میکند.
ریسک تدارکات معمولاً مربوط به تهیه یک ماشین خیلی ساده نیست. این در مورد دریافت دستگاهی است که با انواع کابلی که قصد تولید آن را دارید مطابقت ندارد. کارخانهای که هم کابل داده و هم کابل برق تولید میکند، به پیکربندیهای اکستروژن متفاوت، تنظیمات بازپخت متفاوت و گزینههای رشتهبندی متفاوت نیاز دارد. هرچه بتوان تجهیزات را بیشتر روی کابل تنظیم کرد، خطر انطباق کمتر است.
آنچه چرخه اخبار به تولیدکنندگان کابل می گوید
اخبار کابل کشی ولتاژ پایین سه روند قابل توجه را پوشش می دهد.
اول اینکه بازار در حال رشد است. بازار جهانی کابل کشی ساخت یافته در سال 2022 11.6 میلیارد دلار تخمین زده شد و پیش بینی می شود تا سال 2029 از 21.4 میلیارد دلار فراتر رود. این رشد ناشی از ساخت مرکز داده، بهسازی ساختمان های هوشمند و نیاز مداوم به زیرساخت شبکه قابل اعتماد است. با نیاز به کابل بیشتر، ظرفیت تولید به یک مزیت رقابتی تبدیل می شود.
دوم، انواع کابل مورد تقاضا در حال تغییر است. Cat6A در حال تبدیل شدن به پیشفرض برای شبکههای محلی جدید ولتاژ پایین است و ستون فقرات فیبر به طور فزایندهای در طراحی ساختمان مورد نیاز است. برای تولیدکنندگان کابل، این بدان معناست که بخش بیشتری از خط تولید باید تحملهای الکتریکی شدیدتری را تحمل کند. همچنین به این معنی است که تجهیزات موجود ممکن است تا مرز توانایی خود رانده شوند.
سوم، خریداران درخواست اطمینان دارند. خواه این نگرانی مواد تقلبی باشد یا خرابی در نصب، خریداران مدرکی می خواهند که ثابت کند کابل به طور مداوم تولید شده است. این اثبات از سوابق آزمایش و کنترل فرآیند بدست می آید. سازنده ای که بتواند فرآیندی پایدار نشان دهد، به احتمال زیاد برنده قرارداد می شود، به خصوص در پروژه هایی که خریدار مسئول حفظ عملکرد در طول عمر کابل است.
کابل ولتاژ پایین می تواند مانند یک محصول ساده به نظر برسد، اما مرز بین یک دسته سازگار و یک دسته رد شده در طبقه تولید کشیده شده است. آماده سازی هادی، رشته کردن، اکستروژن عایق و آزمایش، مراحل اختیاری داستان نیستند. آنها داستان هستند. برای سازندگان کابل، گام عملی بعدی، ممیزی قابلیتهای تجهیزات، تأیید اینکه هر مرحله نتایج قابل تکراری تولید میکند، و سرمایهگذاری در ماشینآلاتی است که میتوانند استانداردهای هر حلقه را برآورده کنند. استانداردها به سختی ادامه خواهند داد. کف تولید تنها جایی است که می توان آن فشار را تامین کرد.