En
هنگامی که یک خط تولید کابل لاستیکی را برنامه ریزی می کنید، چند ماشین را انتخاب نمی کنید. شما در حال تصمیم گیری هستید که کارخانه شما چگونه آماده سازی ترکیب، پردازش هادی، عایق کاری و روکش، پخت و آزمایش نهایی را به عنوان یک سیستم پیوسته انجام دهد. صاحب کارخانه که خط را به عنوان یک سیستم یکپارچه در نظر میگیرد، از رایجترین خرابیها جلوگیری میکند: توان عملیاتی ناهماهنگ، کیفیت سطح ناپایدار، و درمان ناسازگار. به همین دلیل است که این راهنما از خود فرآیند به معیارهای انتخاب عملی حرکت می کند، بنابراین می توانید با اطمینان سرمایه گذاری کنید.
بسیاری از سازندگان کابل متوجه می شوند که هماهنگ کردن ماشین های مجزا از فروشندگان مختلف خطرات پنهانی ایجاد می کند. را رویکرد راه حل یک مرحله ای با ثابت نگه داشتن منطق فرآیند به جلوگیری از این خطرات کمک می کند. همچنین تعداد رابط هایی را که باید در حین نصب، راه اندازی و موجودی قطعات یدکی مدیریت کنید، کاهش می دهد.
تولید کابل لاستیکی: آنچه که یک خط کامل را تعریف می کند
خط تولید کابل لاستیکی با خط تولید کابل PVC تفاوت اساسی دارد. پس از اینکه ترکیب لاستیکی در اطراف هادی اکسترود شد، باید به صورت عرضی متصل شود. این مرحله پخت جایی است که ساختار شیمیایی ترکیب به یک عایق یا غلاف پایدار و مقاوم در برابر حرارت تبدیل می شود. بنابراین، خط شامل یک بخش پخت است که گرما و فشار را با توجه به مواد و ساختار کابل اعمال می کند.
طرح می تواند یک خط افقی یا یک خط خطی باشد. در یک طرح افقی، کابل مستقیماً از طریق لوله پخت حرکت می کند. در طرحبندی زنجیرهای، کابل در یک مسیر منحنی آویزان میشود تا وزن خود را در طول پخت تحمل کند. این انتخاب بر کنترل تنش و ضخامت عایق تأثیر می گذارد. برای سیم های انعطاف پذیر ولتاژ پایین، یک سیستم افقی ساده تر رایج است. برای کابلهای لاستیکی ولتاژ متوسط و کابلهای ماینینگ، معمولاً یک خط لولهای ترجیح داده میشود، زیرا تمرکز بهتری را فراهم میکند و طول پخت طولانیتری را ممکن میسازد.
انتخاب ترکیب لاستیکی نیز خط را شکل می دهد. EPDM، پلی کلروپرن و لاستیک سیلیکونی تاریخچه های حرارتی بسیار متفاوتی دارند. خطی که EPDM را با پیچ برشی بالا پردازش می کند ممکن است لاستیک سیلیکونی را بسوزاند. به همین دلیل است که یک خط تولید لاستیک ارتجاعی به یک ماتریس مواد تعریف شده قبل از نوشتن لیست ماشین نیاز دارد.
مراحل فرآیند اصلی در خط تولید کابل لاستیکی
برای تصمیم گیری صحیح، ترسیم هر مرحله به یک گروه ماشینی خاص کمک می کند. جدول زیر مراحل معمولی و تجهیزات مرتبط با آنها را نشان می دهد.
| مرحله | هدف | تجهیزات |
|---|---|---|
| شکستن و کشیدن میله | میله مسی یا آلومینیومی را به اندازه هادی مورد نیاز تبدیل کنید | دستگاه خرابی میله، دستگاه سیم کشی میانی |
| رشته/ دسته بندی | ساختار هادی انعطاف پذیر را تشکیل دهید | دستگاه دسته بندی دو تاب، دستگاه بندکشی قاب سفت و سخت |
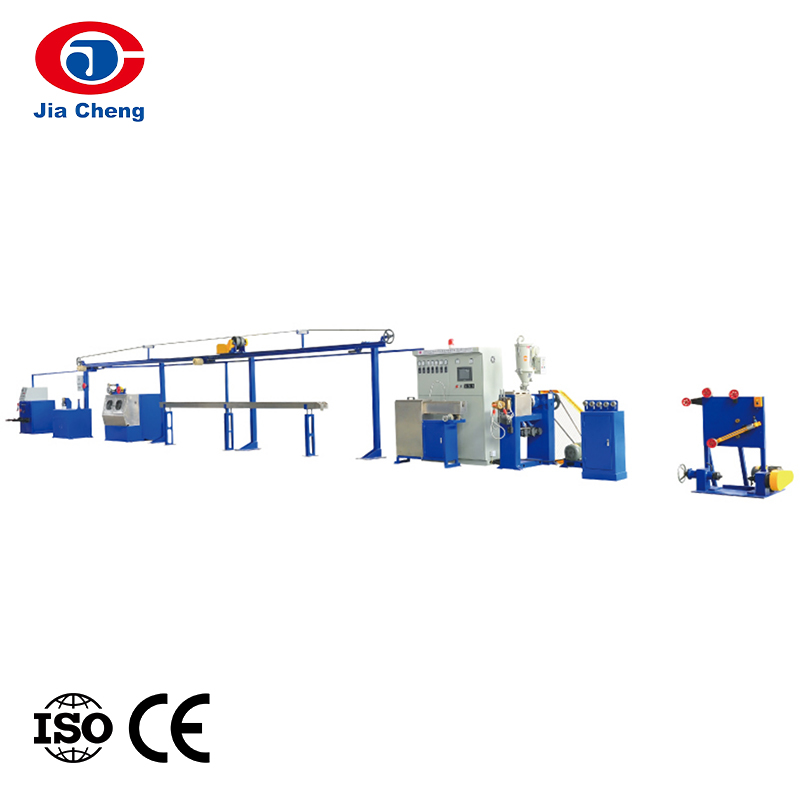
| اکستروژن عایق | عایق لاستیکی را اعمال کنید | خط اکستروژن کابل لاستیکی با بخش پخت |
| اکستروژن غلاف | هسته را با یک غلاف لاستیکی محافظت کنید | دستگاه اکسترودر غلاف کابل |
| تست کردن | بررسی خواص الکتریکی و مکانیکی | تستر مقاومت ولتاژ بالا، متر مقاومت عایق، تستر کشش |
جدول یک ساده سازی است، اما دنباله را نشان می دهد. همچنین نشان میدهد که چرا یک تامینکننده منفرد که تجهیزات طراحی، رشتهبندی، اکستروژن و آزمایش را فراهم میکند، میتواند کار هماهنگی را کاهش دهد. به عنوان مثال، دستگاه خرابی میله ای که به دستگاه سیم کشی تغذیه می کند باید با سرعت کشش و کشش سیم مطابقت داشته باشد. اگر سرعت ها مطابقت نداشته باشند، سیم ممکن است سرگردان یا شکسته شود و در نتیجه خرابی و ضایعات ایجاد شود.
آزمایش اغلب در برنامه ریزی خط یک فکر بعدی است، اما از ثبات تولید شما محافظت می کند. یک دستگاه تست مقاومت با ولتاژ بالا AC و یک متر مقاومت عایق از الزامات اساسی برای کابل های لاستیکی هستند. یک دستگاه تست مقاومت کششی دیجیتال به بررسی ترکیبات روکش و عایق قبل از شروع تولید کمک می کند.
چرا اکستروژن و پخت بر عملکرد خط غالب است
اکستروژن جایی است که اکثر مشکلات کیفیت کابل لاستیکی شروع می شود. اگر ترکیب گرم نشود و به طور یکنواخت منتقل نشود، قطر عایق تغییر می کند، سطح ممکن است منافذ نشان دهد و چسبندگی بین لایه ها ممکن است از بین برود. خطوط کابل لاستیکی با کیفیت بالا از پیچ هایی استفاده می کنند که به طور خاص برای لاستیک طراحی شده اند، با نسبت تراکم بالا و برش کمتر برای جلوگیری از سوزاندن.
برای لاستیک سیلیکونی، وضعیت حتی سخت تر است. سیلیکون چسبنده و حساس به حرارت است. اکسترودر به یک پیچ کم برش و یک سیستم خنک کننده جداگانه برای منطقه تغذیه نیاز دارد. بخش پخت همچنین باید طولانیتر باشد زیرا سیلیکون برای جلوگیری از حفرهها نیاز به مشخصات دمای کنترل شده دارد.
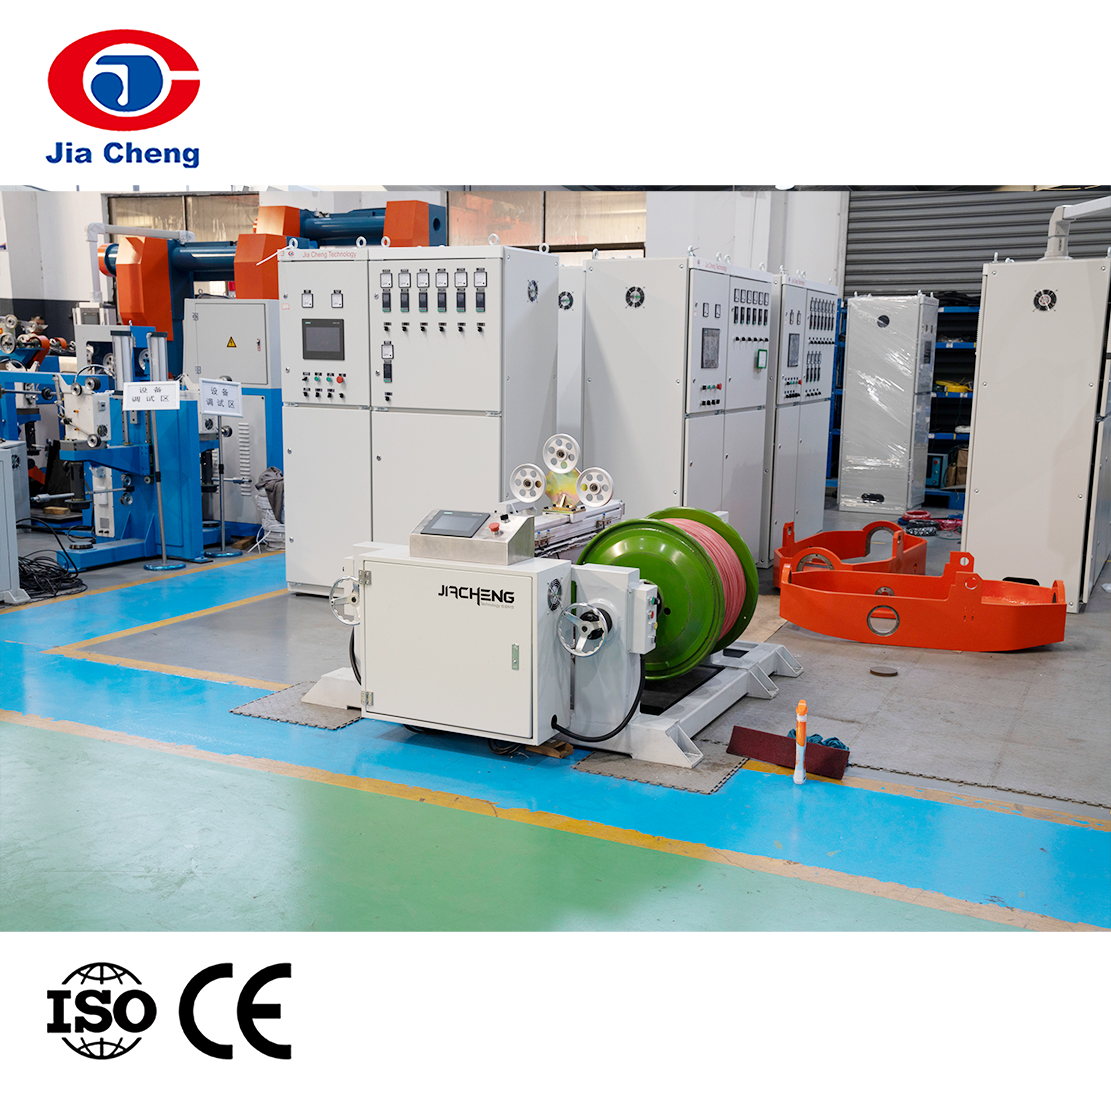 خط تولید اکستروژن کابل لاستیکی سیلیکونی برای کابل های با دمای بالا این خط تولید به طور خاص برای کابل ها و غلاف های لاستیکی سیلیکونی با دمای بالا طراحی شده است. دارای یک پیچ کم برش و یک سیستم خنک کننده جداگانه برای منطقه تغذیه، همراه با بخش پخت طولانی تر برای اطمینان از یک لایه عایق یکنواخت و جلوگیری از حفره ها. مشاهده محصول →
به همین دلیل است که خط تولید اکستروژن کابل لاستیکی سیلیکونی اختصاصی باید به عنوان یک مورد خاص در نظر گرفته شود. یک اکسترودر عمومی که برای PVC کار می کند به طور قابل پیش بینی یک لایه عایق سیلیکونی یکنواخت تولید نمی کند. هنگامی که مواد تغییر می کند، خط باید دوباره بررسی شود.
فراتر از اکسترودر، بخش پخت کنترل می کند که آیا لاستیک به سطح اتصال عرضی صحیح برسد یا خیر. در عمل، درمان با یک تست گرم ست ارزیابی می شود، که طول و تغییر شکل دائمی پس از گرما را اندازه گیری می کند. اگر طول پخت خیلی کوتاه باشد یا مشخصات دما ناهموار باشد، حتی اگر اکسترودر به درستی کار کند، کابل در این آزمایش شکست می خورد.
نحوه ارزیابی خط کابل لاستیکی قبل از خرید
قبل از مقایسه مظنه ها، الزامات خروجی خود را مشخص کنید. حداکثر مقطع هادی که می خواهید اجرا کنید چقدر است؟ کدام مواد لاستیکی را پردازش خواهید کرد؟ سرعت خط هدف چقدر است؟ این سه پاسخ اندازه اکسترودر، طول پخت و ظرفیت خنک کننده را تعیین می کنند.
هنگام ارزیابی یک خط اکستروژن متقابل با سرعت بالا، به نکات زیر توجه کنید:
- محدوده کنترل دما: مناطق بشکه و قالب باید به طور مستقل قابل تنظیم باشند.
- پایداری فرآیند: فشار ثابتی را در سر قالب حفظ کنید تا از رانش ابعادی و خروج از مرکز جلوگیری شود.
- سرعت خط: طول پخت باید با سرعت مورد نیاز برای رسیدن به اتصال عرضی کامل مطابقت داشته باشد.
- زمان تغییر: تمیز کردن سریع و تغییرات ابزار، زمان از کار افتادن را هنگام تعویض ترکیب کاهش می دهد.
- سطح اتوماسیون: تنظیم خودکار سرعت خط و ثبت داده ها باعث می شود فرآیند تولید تکرار شود.
برای لاستیک ترموست که نیاز به اتصال عرضی دارد، اکسترودر و بخش CV جدایی ناپذیر هستند. شما نمیتوانید یک اکسترودر مستقل را بدون خط پخت معیار قرار دهید، زیرا پخت تعیین میکند که آیا کابل از تست hot-set عبور کند یا خیر. این همچنین به این معنی است که شما باید خط را به عنوان یک کل مقایسه کنید، نه فقط اکسترودر. از تامین کننده خطوط مرجعی بخواهید که همان نوع کابلی را که می خواهید تولید کنید اجرا می کند.
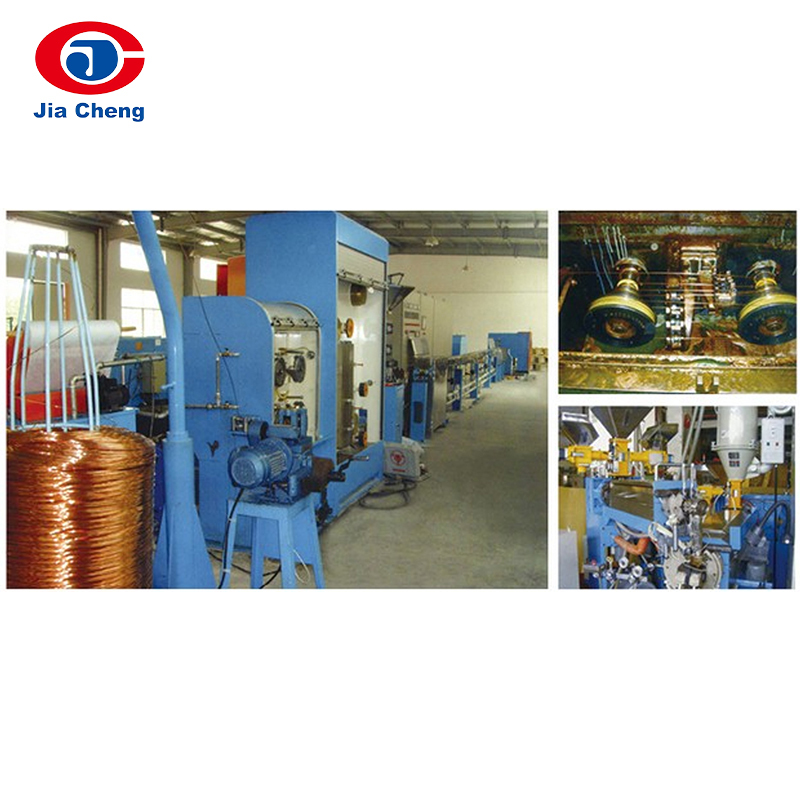 خط اکستروژن متقاطع با سرعت بالا با کنترل پخت یکپارچه این خط اکستروژن و ولکانیزاسیون مداوم را برای لاستیک ترموست ادغام می کند و کنترل پخت مورد نیاز را فراهم می کند. این اطمینان را ایجاد می کند که کابل تست داغ ست را پشت سر می گذارد و هنگام مقایسه خط به عنوان یک کل برای تولید لاستیک متقابل ضروری است. مشاهده محصول →
اگر خط به جای ترموپلاستیک برای ترکیبات لاستیکی ترموست در نظر گرفته شده است، خط تولید اکستروژن با اتصال عرضی با سرعت بالا کنترل یکپارچه پخت مورد نیاز را ارائه می دهد.
ساخت یک خط کابل لاستیکی با یک تامین کننده پاسخگو
هنگامی که مراحل فرآیند تعریف می شوند، بسیاری از خریداران با چالش اتصال تجهیزات از چندین تولید کننده مواجه می شوند. ماشین کشش ممکن است با سرعتی متفاوت از ماشین رشته کار کند و اکسترودر ممکن است با سرعت خط برداشت مطابقت نداشته باشد. انتخاب یک تامین کننده واحد که کل فرآیند را درک کند، نصب، راه اندازی و قطعات یدکی را ساده می کند. همچنین اگر مشکلی پیش بیاید، مسئولیت پذیری را بهبود می بخشد.
دستگاه اکسترودر غلاف کابل مثال خوبی است. ممکن است شبیه یک اکسترودر ساده به نظر برسد، اما پیچ، حلقه کنترل و سیستم خنک کننده آن باید با هسته قبلی مطابقت داشته باشد. هنگامی که غلاف در یک گذر جداگانه اعمال می شود، خط همچنان باید همان سرعت و کشش خط عایق را حفظ کند تا از لرزش هسته و خروج از مرکز غلاف جلوگیری شود.
 دستگاه اکسترودر غلاف کابل برای لایه های بیرونی محافظ این اکسترودر به طور دقیق غلاف های محافظ موادی مانند PVC، LDPE یا TPU را روی هسته های کابل اعمال می کند. با اتوماسیون پیشرفته، تولید پایدار و کیفیت ثابت را تضمین می کند، در حالی که با طیف کامل تجهیزات Jiacheng برای سازگاری فنی هماهنگ است. مشاهده محصول →
طیف کامل تجهیزات کابل جیاچنگ زنجیره کامل از خرابی میله تا آزمایش نهایی را پوشش می دهد. این به شما اجازه می دهد کل کاتالوگ را مرور کنید و خطی بسازید که از نظر فنی سازگار باشد. تامینکنندهای که میتواند ماشینهای آزمایشی مانند تستر مقاومت ولتاژ بالا یا متر مقاومت عایق را نیز فراهم کند، مسئولیت کیفیت را به شما میدهد. این اغلب ارزشمندتر از صرفه جویی در مقدار کمی در اکسترودر به تنهایی است.
خط تولید کابل لاستیکی زمانی موفق می شود که فرآیند و تجهیزات با هم برنامه ریزی شوند. با مواد و استاندارد کابل شروع کنید، سپس تجهیزات اکستروژن و پخت را انتخاب کنید که با مراحل آماده سازی و آزمایش هادی مطابقت دارد. خطی که حول این منطق ساخته شده است، پایداری خروجی، کیفیت محصول و سرویس دهی مورد نیاز یک کارخانه کابل را به شما می دهد. ابتدا گلوگاه های فرآیند خود را بررسی کنید، سپس تامین کنندگان را بر اساس قابلیت خط کامل به جای قیمت اکسترودر به تنهایی مقایسه کنید.