En
"خط تولید میله سیم کلید در دست" در تولید کابل به چه معناست؟
هنگامی که یک کارخانه کابل قصد دارد ظرفیت اضافه کند، تصمیم به ندرت در مورد یک دستگاه واحد است. یک سازنده ممکن است یک واحد خرابی میله قدیمی داشته باشد که هنوز قابل اعتماد باشد، اما خط جمع شدن پشت آن یک گلوگاه ایجاد می کند. در عمل، چالش نحوه کشیدن سیم نیست، بلکه این است که چگونه می توان هر مرحله از میله مسی تا کابل تمام شده را با سرعت ثابت و با کیفیت ثابت با هم کار کرد. خط تولید سیم میله کلید در دست با ادغام کل توالی فرآیند تحت حیطه کاری یک تامین کننده این چالش را برطرف می کند.
در صنعت فولاد، عبارت "خط تولید میله سیم" معمولاً به یک کارخانه نورد گرم اشاره دارد که بیلت ها را به میله سیم 5.5 تا 14 میلی متری تبدیل می کند. در تولید کابل، همان عبارت معنای متفاوتی دارد. در اینجا مجموعه کاملی از ماشینها و تجهیزات کمکی را توضیح میدهد که میلههای مسی یا آلومینیومی را به سیم رسانا، هادیهای رشتهای، کابل عایقشده و در نهایت محصول بستهبندی شده آماده برای حمل و نقل تبدیل میکند. مجموعه محصولات Jiacheng Technology دقیقاً از این منطق پیروی می کند، از ریخته گری مداوم میله مسی بدون اکسیژن و تجزیه میله تا رشته، اکستروژن، آزمایش و بسته بندی.
انتخاب یک مدل کلید در دست به این معنی است که تامین کننده مسئول مهندسی فرآیند، تطبیق تجهیزات، نظارت بر نصب و راه اندازی است. ارزش نه تنها در ماشین های جداگانه، بلکه در رابط بین آنها است. یک خریدار باید از یک شریک مسئول، یک هدف عملکرد و یک تیم خدمات انتظار داشته باشد.
چرا رویکرد کلید در دست ریسک تدارکات را کاهش می دهد؟
بزرگترین خطر در خط تولید چند فروشنده، خرابی ماشین نیست. این عدم تطابق بین مراحل است. به عنوان مثال، یک دستگاه شکستن میله ممکن است میله مسی 8 میلی متری را تا 2.4 میلی متر به پایین بکشد، اما اگر واحد بازپخت پایین دست محدوده سرعت متفاوتی داشته باشد، سیم جمع می شود یا کشیده می شود و باعث ازدیاد طول و رسانایی می شود. تفاوت های تلورانس کوچک در یک مرحله تبدیل به ضایعات تولید می شود.
با یک خط کلید در دست، تامین کننده باید مسئولیت این رابط ها را بر عهده بگیرد. پارامترهای ترسیم به گونهای تنظیم شدهاند که با مراحل آنیلینگ و رشتهبندی مطابقت داشته باشند. اندازه خط اکستروژن به گونه ای است که دسته هادی را بدون کشش بیش از حد بپذیرد. این کار مهندسی فرآیند معمولاً ارزش پنهان یک قرارداد کلید در دست است، و اغلب چیزی است که یک راه اندازی صاف را از یک دوره آزمایش و خطای طولانی و دردناک جدا می کند.
برای خریدار، این امر خرید را نیز ساده می کند. کارخانه به جای مدیریت پنج یا شش سفارش خرید جداگانه، ضمانتهای خدمات و برنامههای نصب، با یک قرارداد سر و کار دارد. اگر مشکلی در تقاطع بین مراحل ترسیم و استرندینگ ظاهر شود، بحثی در مورد اینکه کدام فروشنده پاسخگو است وجود ندارد. این امر به ویژه برای تولیدکنندگان کابل کوچکتر که تیم مهندسی داخلی بزرگی ندارند بسیار مهم است.
تجهیزات اصلی در یک خط تولید میله سیم کامل
اگرچه پیکربندی دقیق به انواع کابل های تولید شده بستگی دارد، خط تولید میله سیم کلید در دست برای هادی های مسی یا آلومینیومی معمولاً شامل مراحل زیر است.
آماده سازی میله و ریخته گری
خط اغلب با یک دستگاه ریختهگری پیوسته میله مسی بدون اکسیژن با روش کشش رو به بالا شروع میشود. این دستگاه میله مسی با کیفیت بالا را مستقیماً از مس الکترولیتی یا ضایعات مس تولید می کند و نیازی به خرید میله خارجی ندارد. فرآیند ریختهگری محتوای اکسیژن، ساختار دانه و رسانایی را کنترل میکند که برای عملکرد کشش پایین دست ضروری هستند. هنگامی که میله از خارج تامین می شود، یک دستگاه خرابی میله کار را بر عهده می گیرد. معمولی دستگاه ریخته گری مداوم میله مسی بدون اکسیژن از جیاچنگ میتواند میلههایی با چگالی ثابت و محتوای اکسیژن کمتر تولید کند، که اجازه میدهد سرعت کشش بالاتر و شکستگیهای کمتری داشته باشد.
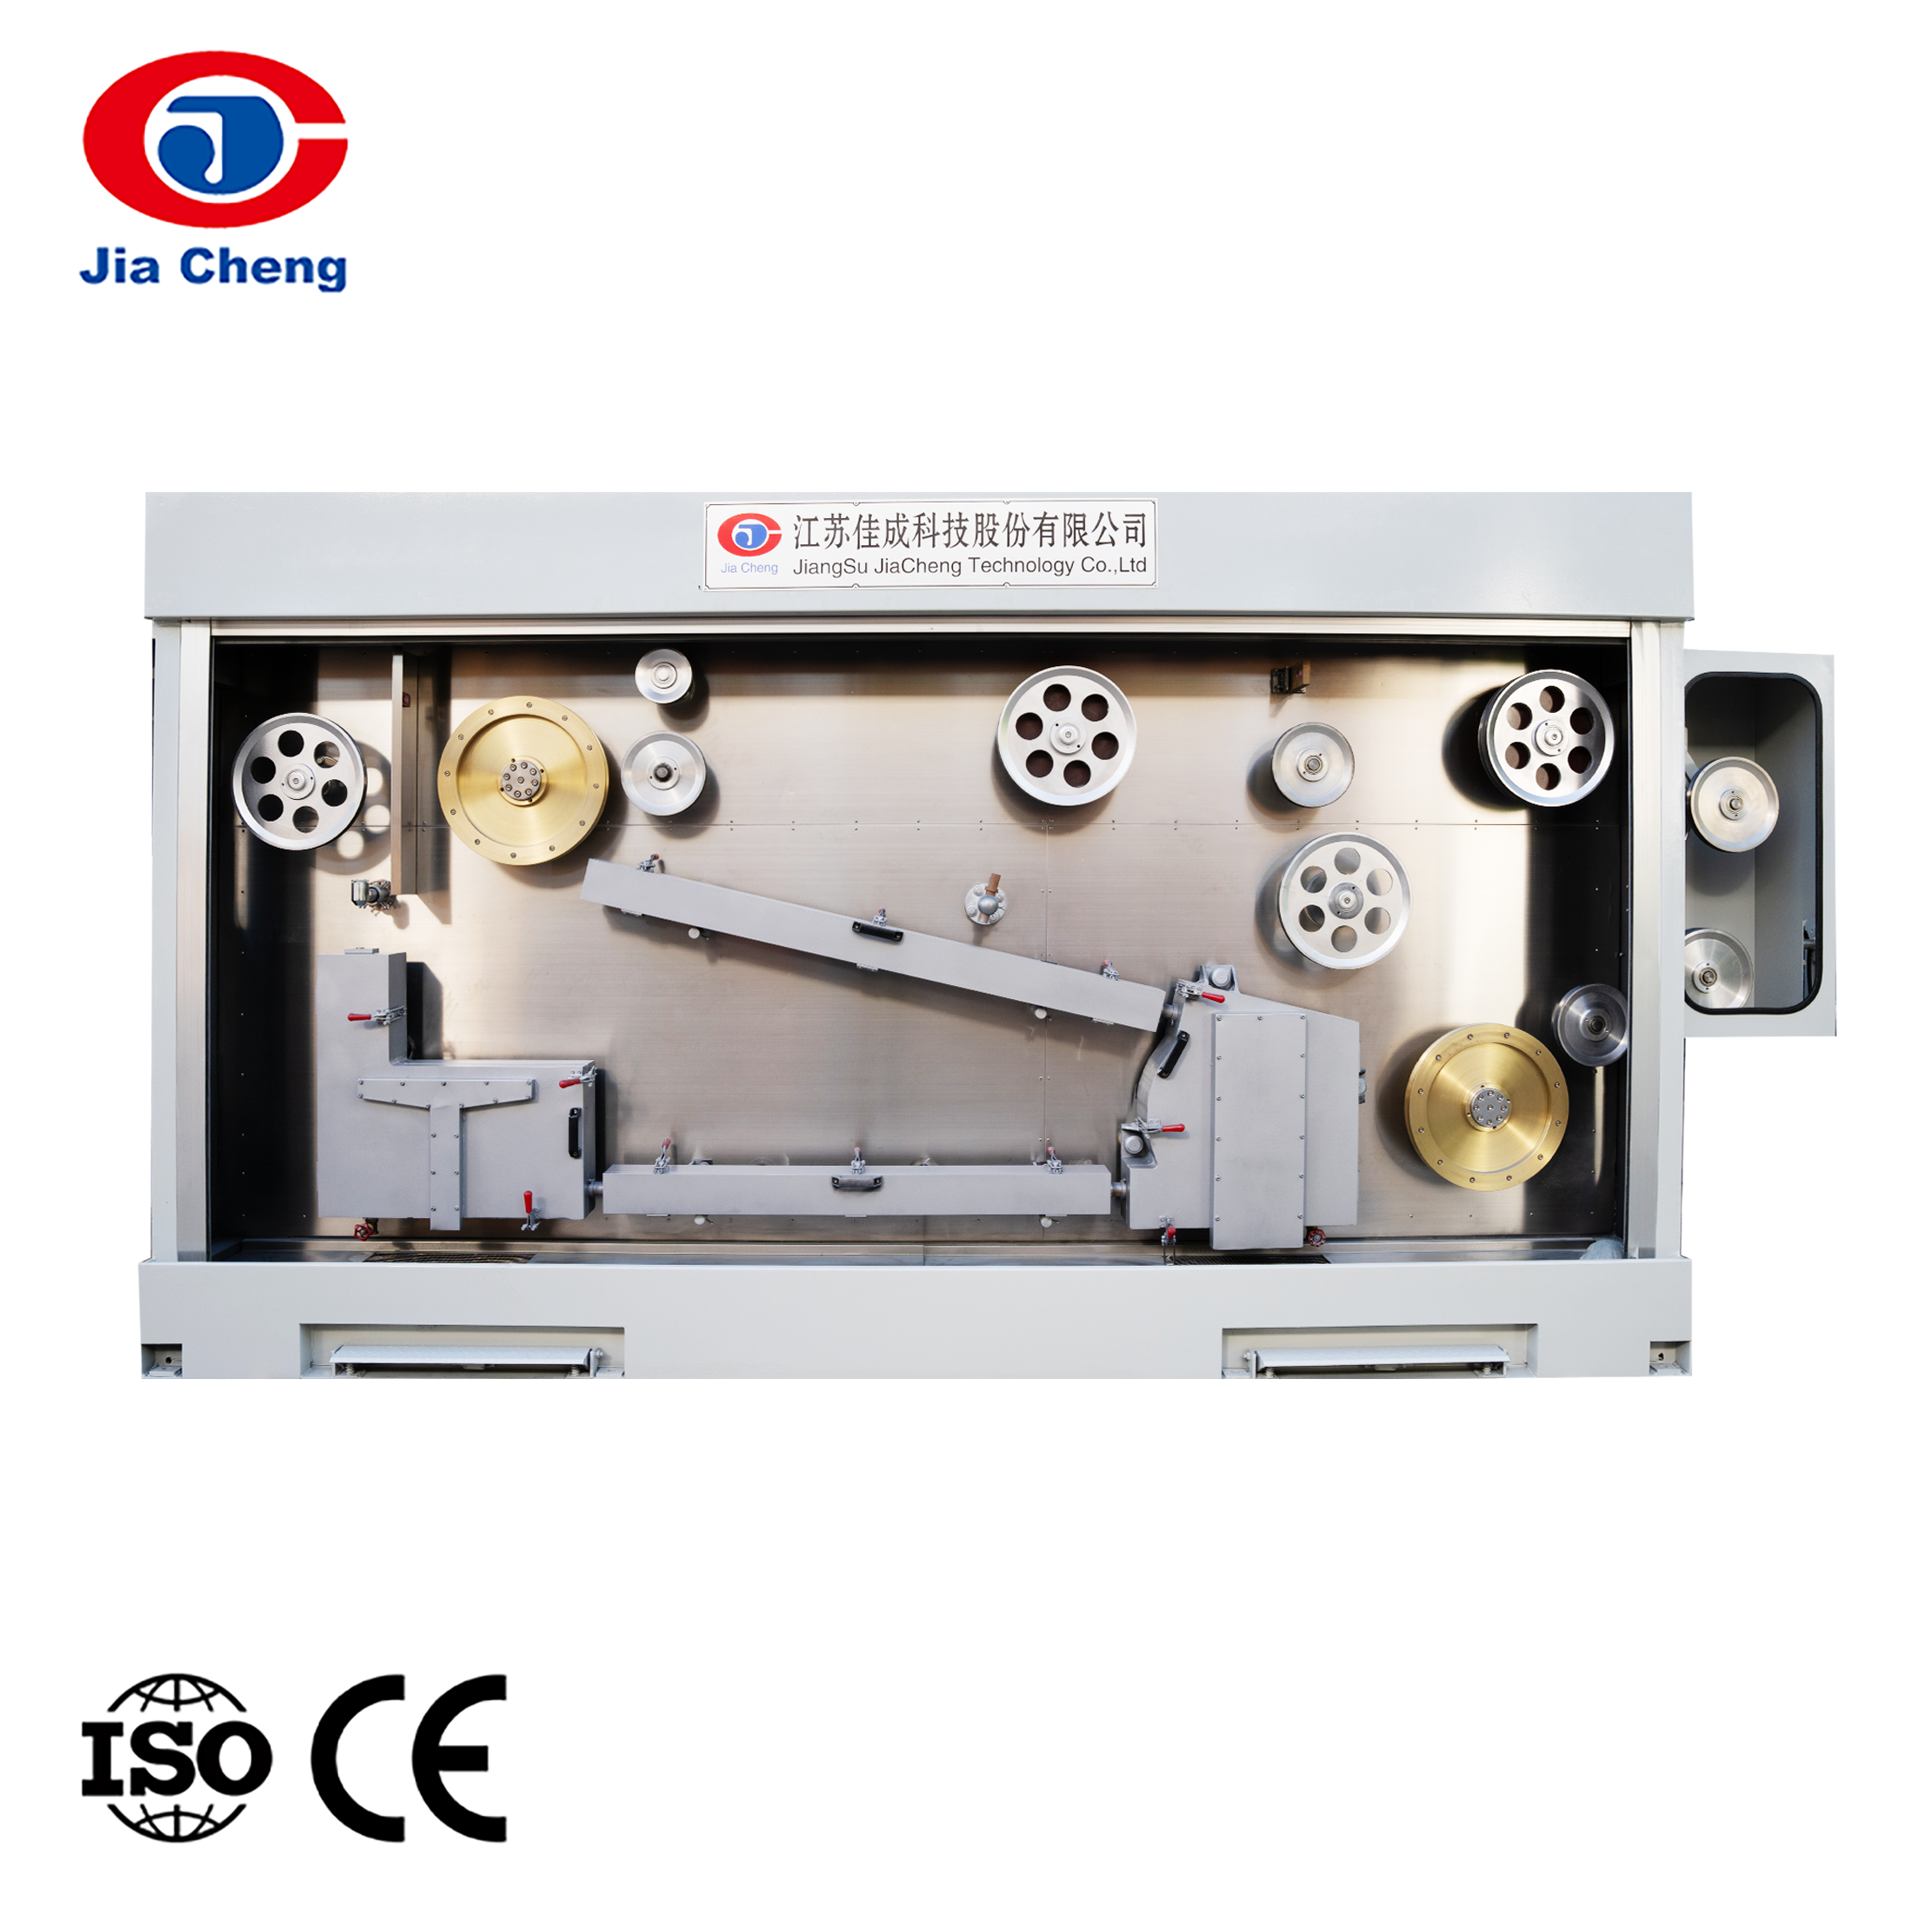
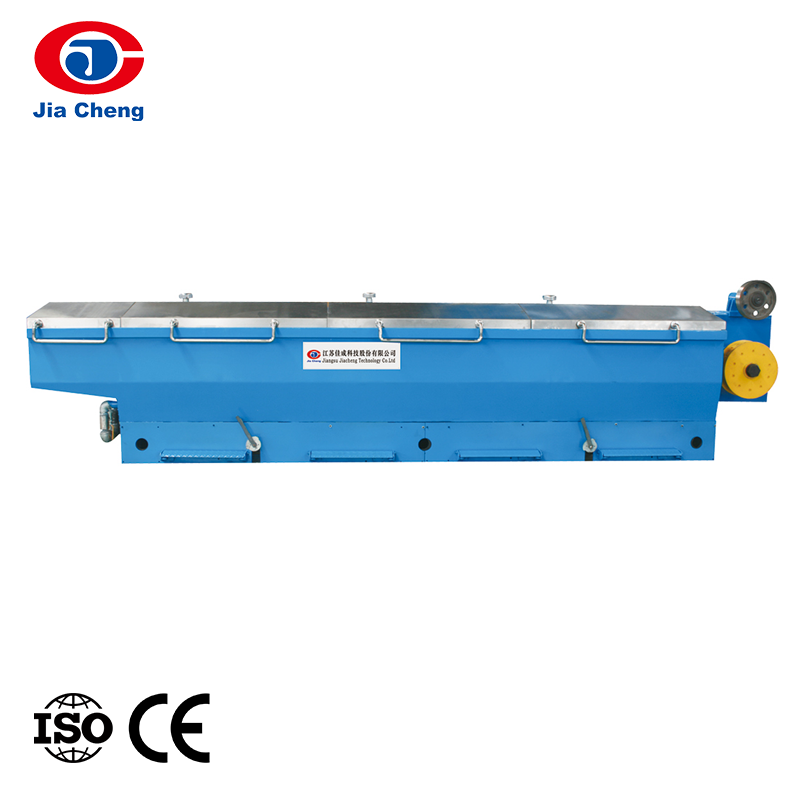
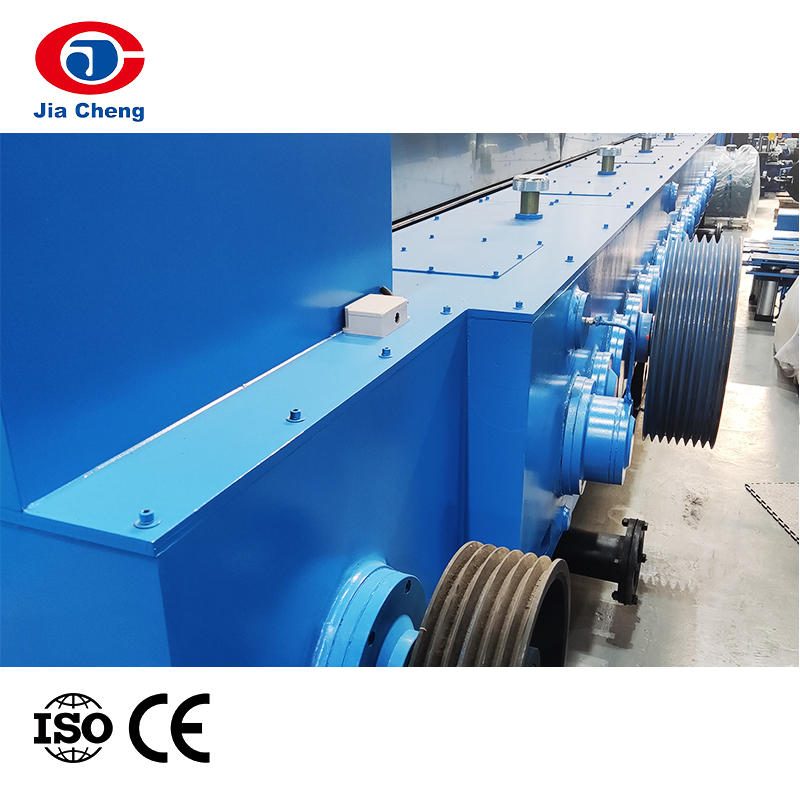 دستگاه شکست میله مسی LHT450 برای کاهش قطر میله این دستگاه میلههای مسی را از 8 میلیمتر به 1.5 تا 4 میلیمتر میکشد و اجزای بازپرداخت، کشش، بازپخت و جمعآوری را یکپارچه میکند. کاهش مداوم میله را برای کشیدن سیم پایین دست، پشتیبانی از پردازش با سرعت بالا و شکستگی کمتر، امکان پذیر می کند. مشاهده محصول →
خرابی میله و ترسیم خوب
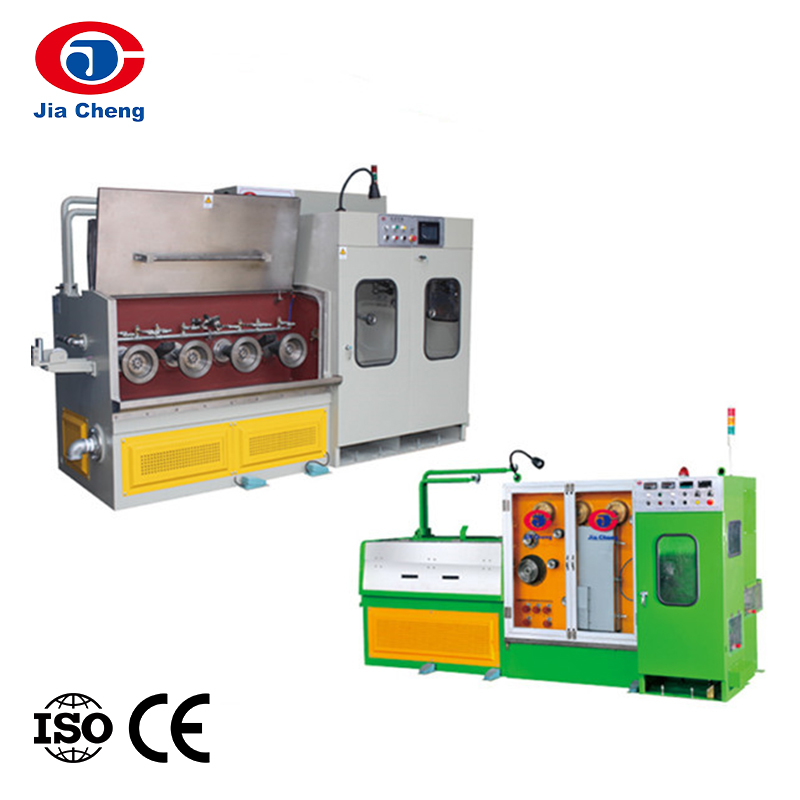
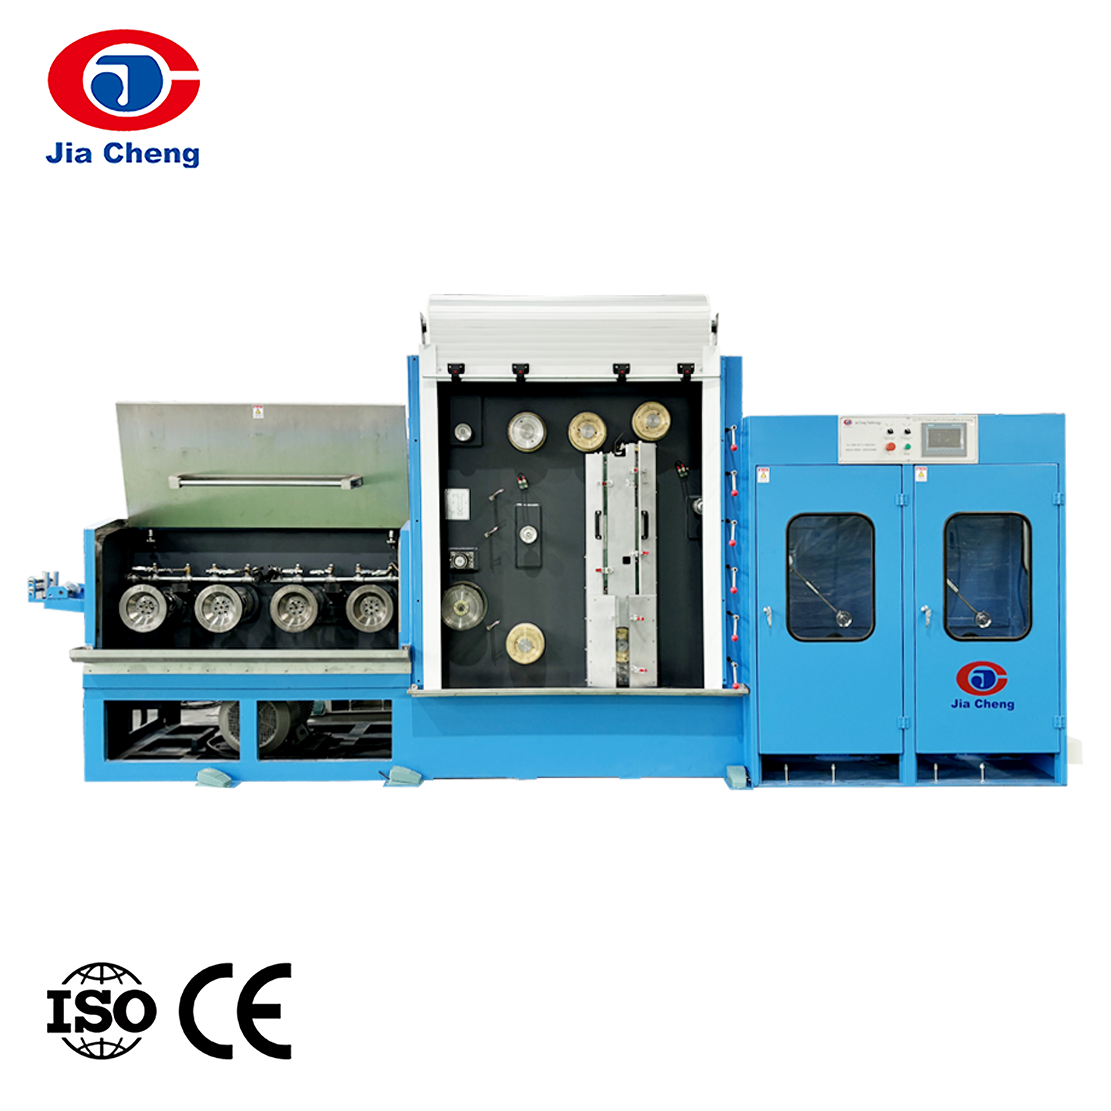
پس از آماده سازی میله، میله باید به قطر سیم مورد نیاز کشیده شود. اینجاست که ماشین های سیم کشی وارد عمل می شوند. ماشین شکستن میله یک میله ضخیم را به اندازه های متوسط کاهش می دهد، در حالی که ماشین های کشش ریز و چند سیمی سیم را به مشخصات دقیق کاهش می دهند. تعداد قالبها، طراحی کاپستان و سیستم کنترل کشش همگی بر کیفیت سطح سیم نهایی و کشیدگی آن تأثیر میگذارند. برای خطی که به طور مداوم کار می کند، انتخاب ماشین ترسیم و توالی قالب یک عامل کلیدی در هزینه کل مالکیت است.
هنگام ارزیابی مرحله ترسیم، اغلب مهندسان ابتدا آن را بررسی می کنند نحوه انتخاب دستگاه کشش سیم مسی معیارها: محدوده قطر ورودی و خروجی، سرعت کشش، تعداد سیم، قابلیت بازپخت و مصرف انرژی. یک تامین کننده خوب داده های واضحی را در مورد این پارامترها ارائه می دهد تا خریدار بتواند ماشین ها را مقایسه کند و بررسی کند که آیا خط به خروجی هدف می رسد یا خیر.
بازپخت و قلع زنی
سیم مسی کشیده شده با کار سخت شده است و برای بازیابی نرمی و رسانایی آن باید آنیل شود. در یک خط کلید در دست، این کار را می توان در خط یا آفلاین انجام داد. یک ماشین آنیل آنلاین مستقیماً در فرآیند ترسیم ادغام می شود، بنابراین سیم هنگام کشیده شدن آنیل می شود. این کار دست زدن را کاهش می دهد و ثبات را بهبود می بخشد. برای سیم قلعبندی شده، یک دستگاه آنیل و قلعسازی آفلاین، پوشش قلع را روی مس آنیل شده اعمال میکند که مقاومت در برابر خوردگی و سهولت لحیم کاری را فراهم میکند.
 دستگاه آنیل آنلاین برای نرم کردن سیم در خط این دستگاه آنیل که مستقیماً در خط کشش ادغام شده است، نرمی و رسانایی سیم را بدون دست زدن اضافی بازیابی می کند. در انواع افقی یا عمودی موجود است، قطر سیم از 0.35 میلی متر تا 4.5 میلی متر را با سرعت تا 25 متر در دقیقه کنترل می کند. مشاهده محصول →
Stranding و Bunching
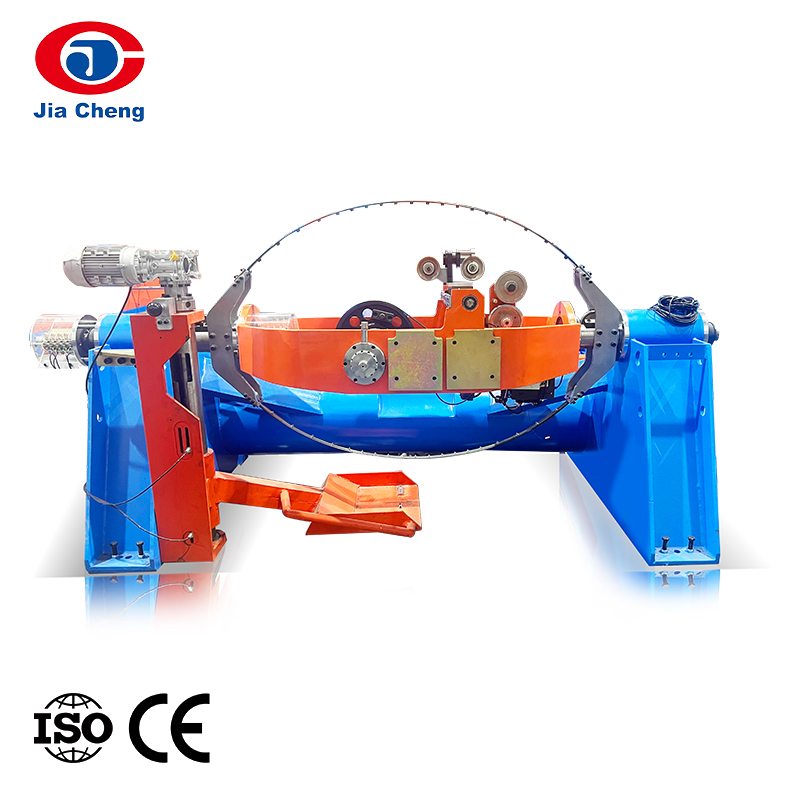
اکثر هادی های کابل رشته ای هستند، جامد نیستند. در مرحله رشتهبندی از ماشینهای دستهبندی دوتایی، رشتههای قاب سفت و سخت یا رشتههای لولهای برای ترکیب چند سیم در یک هادی فشرده و انعطافپذیر استفاده میشود. کارایی خط در این مرحله به سرعت سیم و کنترل گام بستگی دارد. برای هادیهای بالای سر مانند AAC یا ACSR، رشتههای قاب صلب برای ایجاد کشش بالا و تراکم محکم مورد نیاز است.
اکستروژن عایق و پوشش
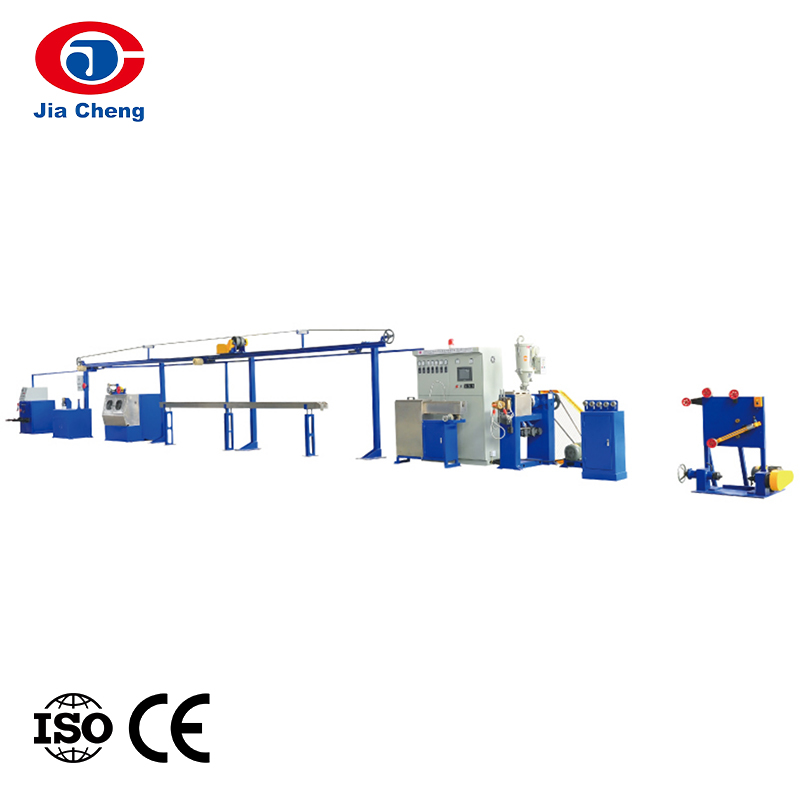
هنگامی که یک هادی پایدار تشکیل شد، کابل باید عایق بندی شود. خطوط اکستروژن بسته به کاربرد کابل از عایق PVC، PE، XLPE، لاستیک سیلیکونی یا فوم استفاده می کنند. خط تولید عایق سیم با سرعت بالا هسته اصلی این مرحله است. باید ضخامت دیواره، تمرکز و چسبندگی ثابتی را حتی در سرعت های خط بالا حفظ کند. برای محصولات تخصصی، این خط ممکن است شامل واحدهای اتصال عرضی، اکستروژن سه لایه یا فوم فیزیکی باشد.
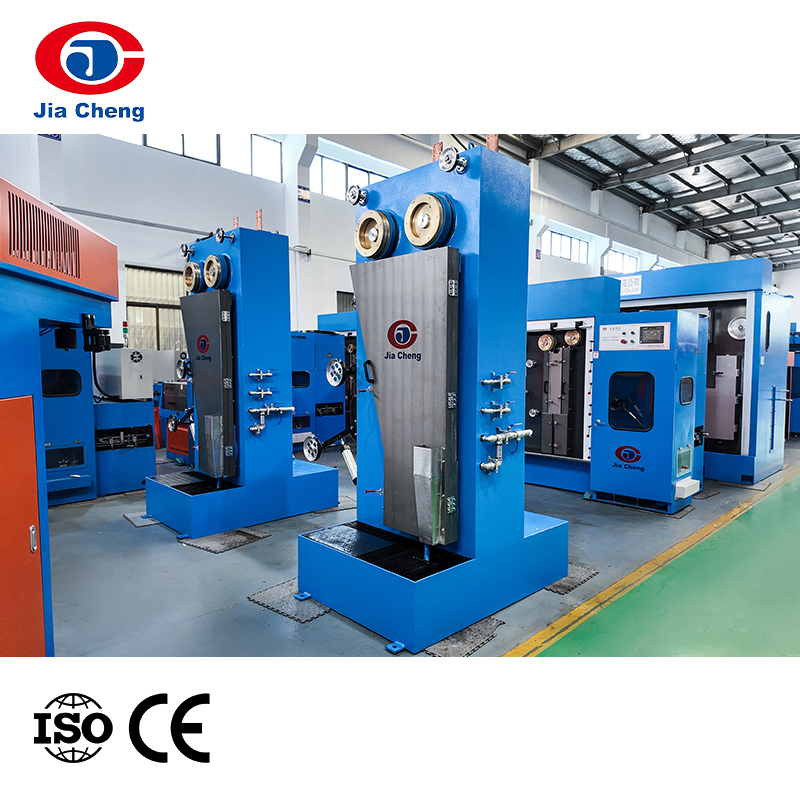
 خط تولید عایق سیم با سرعت بالا برای سیم های هسته این خط ضخامت عایق یکنواخت، تمرکز بالا و عملکرد الکتریکی را از طریق کنترل دقیق پیش گرمایش، اکستروژن و خنک کننده تضمین می کند. این نیازهای تولید در مقیاس بزرگ برای سیم های هسته عایق شده را در سرعت های بالا برآورده می کند. مشاهده محصول →
تست و تجهیزات کمکی
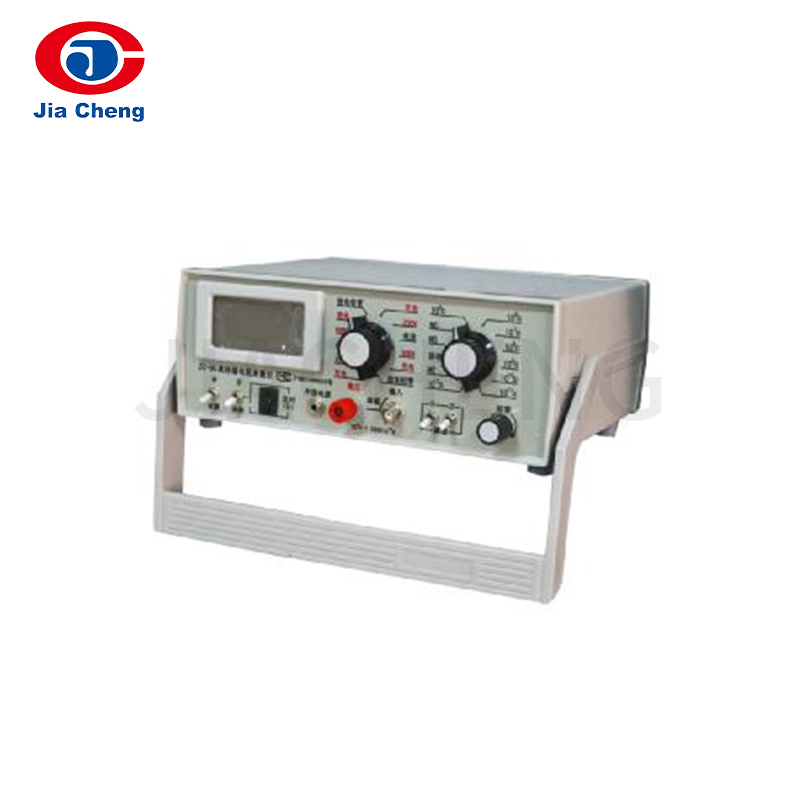
یک خط کلید در دست بدون کنترل کیفیت کامل نمی شود. ماشینهای تست کابل مانند تستکنندههای دیجیتال مقاومت کششی، پلهای مقاومت، تستکنندههای مقاومت با ولتاژ بالا، و کورههای قدیمی به کارخانه اجازه میدهند تا تأیید کند که کابل تمامشده مطابق با استانداردهای ملی یا بینالمللی است. تجهیزات کمکی از جمله برداشت، پرداخت، انباشتهکنندهها و تستکنندههای جرقه، خط را به خوبی اجرا میکنند و محصول را در برابر آسیب محافظت میکنند.
نحوه ارزیابی تامین کننده کلید در دست
قبل از اینکه یک سازنده کابل قراردادی را برای خط تولید میله سیم کلید در دست امضا کند، تامین کننده باید فراتر از بروشور ارزیابی شود. نکات زیر بررسی های عملی است که می تواند بعداً از غافلگیری پرهزینه جلوگیری کند.
- پوشش ماشین آلات: تأیید کنید که تامین کننده هم فرآیندهای بالادستی مانند ریخته گری و خرابی میله و هم مراحل پایین دستی مانند اکستروژن و آزمایش را انجام می دهد. شکاف در این پوشش ممکن است خریدار را مجبور به هماهنگی فروشنده دوم کند.
- توانایی مهندسی فرآیند: داده های مرجع در مورد تطابق سرعت خط، اندازه قالب، کنترل کشش و ظرفیت خنک کننده بخواهید. عرضهکنندهای که میتواند توضیح دهد که چگونه ماشینها با هم کار میکنند، معمولاً قابل اعتمادتر از عرضهکنندهای است که فقط واحدهای جداگانه را میفروشد.
- ابزار تست و کیفیت: تامین کننده ای که تجهیزات تست کابل را نیز فراهم می کند نشان می دهد که الزامات کیفیت محصول نهایی را درک می کند. این یک سیگنال قوی از یک قابلیت کامل کلید در دست است.
- نصب و آموزش: مشخص کنید که آیا قرارداد شامل راه اندازی، آموزش اپراتور و یک روش تست پذیرش تعریف شده است یا خیر. این شرایط تعیین می کند که خط با چه سرعتی به تولید پایدار می رسد.
- موارد مرجع: نمونه های مستند از خطوط تولید کابل مشابه، به ویژه برای نوع کابل خاص خود را درخواست کنید. این مثال باید شامل خروجی سالانه، سرعت خط و هر گونه سازگاری سفارشی باشد.
یکی از میانبرهای مفید، ترسیم محدوده محصول تامین کننده در برابر زنجیره کامل فرآیند است. در مورد جیاچنگ، نمونه کارها از ریخته گری مداوم و شکست میله از طریق رشته و اکستروژن تا ماشین های تست کابل و لوازم جانبی بسته بندی گسترش می یابد. این وسعت دقیقاً همان چیزی است که یک خط کلید در دست می طلبد.
کدام انواع کابل از خط کلید در دست بیشتر سود می برند؟
انواع مختلف کابل تقاضاهای متفاوتی را در خط تولید ایجاد می کنند. جدول زیر الزامات فرآیند معمولی برای گروه های محصول رایج را خلاصه می کند.
| نوع کابل | الزامات فرآیند کلیدی | مراحل خط مربوطه |
|---|---|---|
| کابل برق و ولتاژ پایین | هادی رسانایی بالا، ضخامت عایق ثابت، چسبندگی غلاف خوب | ترسیم، بازپخت، دسته بندی، اکستروژن عایق، پوشش، آزمایش |
| هادی های سقفی (AAC، ACSR، ABC) | استحکام کششی بالا، رشته فشرده، مقاومت در برابر خوردگی | خرابی میله، فریم سفت و سخت، درمان ضد خوردگی |
| دیتا و کابل کواکسیال | ابعاد دقیق، ظرفیت کم، امپدانس ثابت | کشش خوب، چرخش دوگانه، اکستروژن فوم، بسته بندی |
| کابل ضد حریق | بسته بندی نوار میکا، دود کم، مقاومت در برابر درجه حرارت بالا | طراحی، بازپخت، دسته بندی، نوار چسب میکا، غلاف، تست |
| کابل خورشیدی و EV | مقاومت در برابر دمای بالا، انعطاف پذیری، عمر طولانی | طراحی، بازپخت، اکستروژن سیلیکونی یا شبکه ای، آزمایش |
هنگامی که یک سازنده چندین خانواده کابل را در یک سایت تولید می کند، خط کلید در دست با انعطاف پذیری تغییر در ذهن طراحی می شود. اینجاست که کنترل دقیق مجموعه های قالب، طرح های پیچ اکستروژن و سرعت خط بیش از تعداد اولیه ماشین های نصب شده اهمیت دارد.
خط پایین
خط تولید سیم میله کلید در صنعت کابل یک استراتژی است، نه فقط مجموعه ای از تجهیزات. این به معنای انتخاب تامین کننده ای است که فرآیند کامل را از میله مسی تا کابل نهایی را درک کند و پشت تعامل بین مراحل باشد. برای کارخانه هایی که نیاز به افزایش تولید، کاهش ضایعات یا ورود به بخش کابل جدید دارند، این رویکرد زمان تولید را کوتاه می کند و ریسک فنی را از خریدار دور می کند.
قبل از تصمیم گیری، نحوه برخورد یک تامین کننده با سه رابط مهم در خط را مقایسه کنید: میله به سیم، سیم به هادی و هادی به عایق. تلورانس های خاص، سرعت خط و معیارهای پذیرش را بخواهید. اگر تامین کننده بتواند به این سوالات به وضوح پاسخ دهد، مسیر کلید در دست احتمالاً عملکرد مورد انتظار را ارائه می دهد.